La orden de trabajo sabe dónde está cada viga
El viaje de una sola viga, la V-14 de una nave de la cooperativa, por el sistema completo de Quiroga Estructuras: cotización, acopio, plan de corte, plano vigente, horas, galvanizado, montaje y certificado. Con los agentes que proponen y las personas que deciden, y una chapita que sobrevivió al zinc. Libro 2, capítulo 13.
Libro 2 · Parte IV · Capítulo 13. Anterior: La revisión D. Índice del libro: Seis dólares el kilo.
La viga V-14 pesaba seiscientos cuarenta kilos, medía doce metros y era una de las ochenta y seis piezas principales de una nave de acopio que la Cooperativa La Unión levantó en el séptimo año, al lado de la planta de silos donde Osvaldo había pasado el invierno de Bermúdez reparando tolvas. Este capítulo es su historia. No porque tuviera nada de especial, sino porque en el séptimo año, en Quiroga Estructuras, cada viga tenía una.
Para entonces eran treinta personas. Dos turnos en el galpón de seiscientos metros y un segundo galpón alquilado al lado, para pintura y despacho. Tres cuadrillas de montaje. Tobías, ingeniero jefe, con dos dibujantes. Norma con un equipo de tres en administración. El Gringo, que se negaba a jubilarse, a cargo de calidad y formación: él tomaba todas las probetas. Y un sistema que ya no era el de Tobías.
El sistema casero había llegado a su techo como Tobías lo había anotado: servía para doce, no para treinta. Lo que hicieron con él fue lo más inteligente de esa etapa, y lo hizo Tobías: lo usó como pliego. Cada formulario que había armado de noche, cada regla que había programado, cada error que había tenido, como el de las dos personas que guardaban la misma orden al mismo tiempo, se convirtió en una página de requisitos para el sistema de verdad. Con ese pliego eligieron, en el sexto año, construir un sistema a medida con un equipo externo, sobre su propio proceso, en módulos, empezando por los que más plata recuperaban. Tardó ocho meses en estar completo. Tobías fue el dueño del proyecto de punta a punta, y nadie del equipo externo tocó una regla de soldadura sin preguntarle al Gringo.
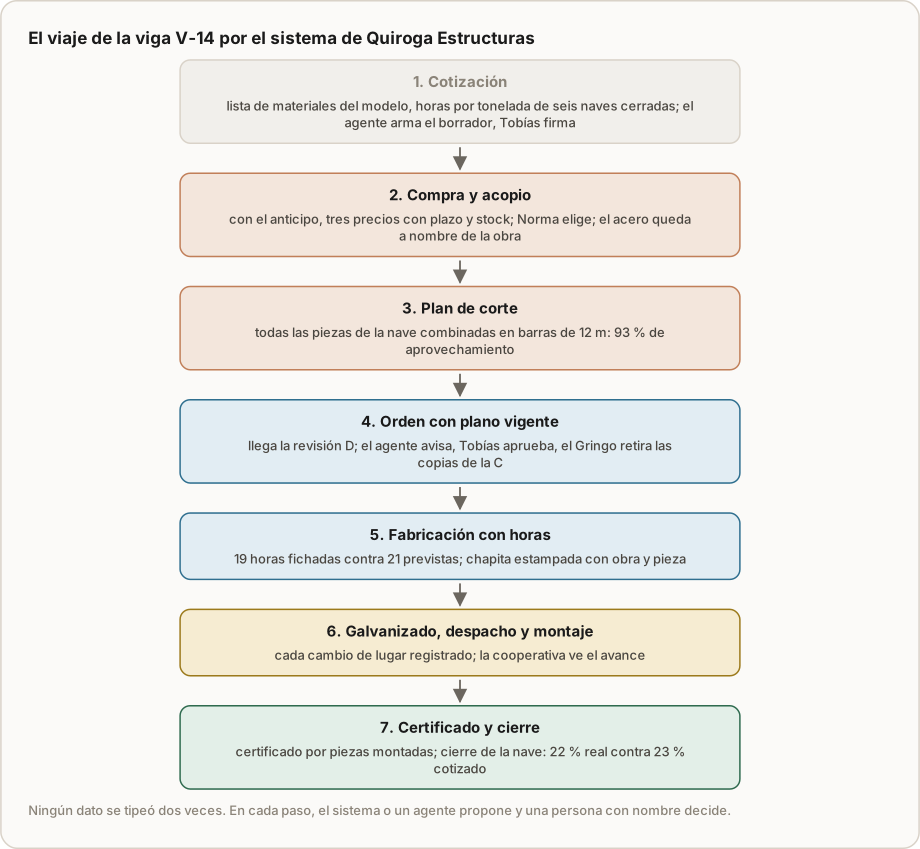
La V-14 empezó como un renglón. La cooperativa mandó los planos de la nave en marzo, con su hoja de envío de revisión, que ya era costumbre en todo cliente de Quiroga. Tobías importó el modelo de la estructura al cotizador y el sistema armó la lista de materiales: perfiles, chapas, bulones, kilos por tipo de perfil. Con la lista, el agente de cotización armó un borrador: el acero al precio del día de los tres distribuidores con los que trabajaban; las horas por tonelada de una nave de acopio, sacadas de las seis naves anteriores cerradas en el sistema; el galvanizado por kilo; el montaje con la grúa y la cuadrilla, con los días de lluvia promedio de abril en esa zona; el cálculo de Mabel Ortiz. El borrador marcó dos cosas en amarillo. Una, que la nave quedaba a más de treinta kilómetros por camino de tierra y la grúa cobraba el traslado aparte. Otra, que la cooperativa pagaba a siete días, lo que permitía un anticipo menor sin riesgo de caja.
Tobías revisó el borrador en una hora, corrigió las horas de las uniones de la cumbrera, que eran más complejas que las de las naves anteriores, y lo firmó. Osvaldo lo vio al día siguiente, porque pasaba de los treinta mil dólares, con tres preguntas, como siempre. Salió en dos días.
La cooperativa aceptó en abril y pagó el anticipo del treinta por ciento. Ese mismo día, el agente de compras mandó la lista de acero a los tres distribuidores, con el nombre de Norma y la fecha de entrega que necesitaba el programa, y esperó las respuestas. A la tarde le presentó a Norma una tabla: precio, plazo de entrega y stock disponible de cada uno. Norma eligió. No siempre elegía el más barato.
Eso también tenía una historia. En los primeros meses del sistema, el agente proponía siempre el precio más bajo, y una vez el más bajo fue un distribuidor de la capital que entregó tres días tarde, con un tinglado detenido esperando. Desde entonces, el agente comparaba precio, plazo y stock, y marcaba en rojo cualquier plazo que no entraba en el programa. La compra la confirmaba siempre una persona.
Y hubo otra historia, más corta y más humana. La primera vez que el agente le mandó un pedido de precio automático a Hierros Paredes, Don Paredes, que ya andaba cerca de los setenta y seguía con el lápiz atado al piolín, llamó a Osvaldo por teléfono.
—¿Ahora me manda mensajes una máquina?
Osvaldo fue al mostrador al día siguiente, en persona, con un café para cada uno. Acordaron que los pedidos de Quiroga le iban a llegar a Paredes con el nombre de Norma y, cuando fueran grandes, con una llamada de Osvaldo. Don Paredes anotó el acuerdo en su cuaderno, en la hoja de Quiroga, abajo de las doce barras del faltante del segundo año, que seguían anotadas.
El acero de la V-14 llegó a la semana y quedó acopiado en el sistema a nombre de la nave de la cooperativa: nadie podía usar esos perfiles para otra obra sin que el sistema lo pidiera y Norma lo aprobara.
En mayo, el sistema armó el plan de corte. No cortaba como venía, como en el entrepiso de El Arenal: tomaba todas las piezas de la nave y las combinaba en las barras de doce metros para que sobrara lo menos posible, y guardaba los retazos útiles con su medida en el stock, para la próxima obra. El aprovechamiento de la nave fue del noventa y tres por ciento. El jefe de taller del turno mañana lo miró en la pantalla y le dijo al Gringo que la máquina cortaba mejor que él. El Gringo le contestó que la máquina no cortaba nada: decía en qué orden cortar, y el que cortaba seguía siendo él.
La orden de trabajo de la V-14 tenía adjunto el plano de la revisión C, la última aprobada. En junio llegó la revisión D, con un cambio en dos placas de unión de la cumbrera. El agente de revisiones encontró en el sistema las órdenes que usaban ese plano, vio que la V-14 todavía no había pasado a soldadura, y le avisó a Tobías. Tobías aprobó la D y el sistema reemplazó el plano en la orden. Las copias controladas de la C salieron del galpón el lunes, en la mano del Gringo, con el sello de goma. Nadie fabricó la V-14 con un plano viejo.
Cuando un soldador empezaba a trabajar en la V-14, tocaba su nombre y el número de la orden en la tableta de su puesto. Cuando terminaba, volvía a tocar. Las horas de la V-14 fueron diecinueve, contra veintiuna previstas. Las de otra viga de la misma nave, la V-22, llegaron a veintiséis, y el agente de producción avisó al jefe de turno cuando pasaron el quince por ciento de lo previsto: la plantilla de esa viga tenía un tope mal puesto. Se corrigió en una hora.
Al terminar, la V-14 recibió su identificación: una chapita de acero estampada con el número de obra y de pieza, soldada en el alma de la viga. También eso tenía su historia. Al principio, cada pieza llevaba una etiqueta con un código QR que se leía con el teléfono. La primera tanda de vigas que fue a la galvanizadora volvió con las etiquetas carbonizadas: el baño de zinc está a cuatrocientos cincuenta grados. El Gringo, que había dicho desde el principio que el zinc no leía códigos, propuso la chapita estampada, como en Larrea. El código QR pasó a una hoja que acompañaba cada carga, y la chapita, que sobrevive al zinc y a cualquier cosa, quedó en la pieza.
Con la chapita, cada vez que la V-14 cambiaba de lugar, alguien la registraba: salió al galvanizado el diez de julio, volvió el catorce, salió en el camión a la obra el veinte, se montó el veintidós. En cualquier momento, cualquiera en la oficina podía saber dónde estaba cada una de las ochenta y seis piezas de la nave. La cooperativa también: tenía acceso a una pantalla con el avance de su obra.
El certificado de julio lo preparó el agente de certificados con las piezas montadas registradas en obra: cuarenta y una de ochenta y seis, con su peso y su valor. Norma lo revisó, corrigió una pieza que estaba montada pero no abulonada del todo y por lo tanto no se certificaba, y lo mandó. La cooperativa lo aprobó en dos días y pagó a los siete, como siempre.
En agosto, cuando la nave terminó, el sistema armó el cierre: acero, horas por orden, terceros, grúa, montaje, contra lo cotizado. Margen real, veintidós por ciento, contra veintitrés cotizado. Tobías lo miró y se quedó tranquilo, porque un punto de diferencia explicado es un cotizador que funciona. Osvaldo lo miró y preguntó por qué las uniones de la cumbrera habían llevado más horas que en las naves anteriores. Tobías ya lo sabía, y la próxima nave lo tuvo en cuenta.
Y el agente de cobranzas agregó un recordatorio para agosto del año siguiente: devolución del fondo de reparo de la nave de la cooperativa, con el monto y la persona a quien reclamarlo. Norma, que se acordaba de Bermúdez cada vez que veía la palabra, le puso una segunda alarma un mes antes.
Lo que Nova vio
El paso más inteligente de este capítulo ocurre antes de que exista el sistema: Tobías usa su sistema casero como pliego. Cada formulario, cada regla y cada error de lo que armó con sus manos se convierte en un requisito de lo que se construye después. Así, el sistema nuevo no es un producto genérico al que el taller se adapta: es el proceso del taller, escrito y probado durante dos años, puesto en una herramienta que aguanta treinta personas. En IAPlace lo vemos con frecuencia: las empresas que mejor implementan son las que ya intentaron ordenarse solas y saben qué les falta.
El recorrido de la V-14 muestra lo que significa que la empresa entera esté en un solo sistema. La cotización sale de las naves anteriores cerradas; la compra, de la lista de materiales; el corte, del plan que aprovecha las barras; la orden, del plano vigente; el certificado, de las piezas montadas; el cierre, de todo lo anterior. Ningún dato se tipea dos veces y ninguno vive en el cajón de alguien.
Los agentes de este capítulo hacen cosas chicas: un borrador, una tabla de precios, un aviso de revisión, una alerta de horas, un certificado preparado, un recordatorio. Todos terminan en una persona que decide, y todos tuvieron que aprender algo de una persona: que el precio más bajo no siempre conviene, que el zinc quema etiquetas, que Don Paredes prefiere una llamada. Ese aprendizaje no lo hace la máquina sola: lo hace el equipo que la corrige.
Y la chapita estampada del Gringo me parece la mejor lección de tecnología de este libro: la solución que funcionó fue la de Larrea, con una pantalla atrás. Un sistema bien hecho no reemplaza lo que el oficio ya sabía hacer; lo conecta con todo lo demás.
Lo que hay que saber
El sistema completo de un taller de estructuras. Los módulos que cubren el recorrido de una obra, sobre la misma base de datos: cotizador con la lista de materiales y las horas por tonelada propias; compras y acopio por obra; ingeniería con control de revisiones; plan de corte y stock de retazos; órdenes de trabajo con horas fichadas; capacidad y programación; trazabilidad de piezas; montaje; certificados y cobranzas con fondos de reparo; cierre por obra y tablero. En la Escuela, qué es un sistema que maneja la empresa entera está en Qué es un ERP completo, y las órdenes de trabajo con sus etapas, en el capítulo 14 de El ERP completo.
El sistema casero como pliego. Antes de comprar o encargar un sistema, conviene escribir cómo trabaja la empresa: los formularios que usa, las reglas que aplica, los errores que tuvo y por qué. Si existe una herramienta casera, una planilla o una base de datos armada por alguien del equipo, es el mejor punto de partida: muestra lo que de verdad se usa.
Trazabilidad de piezas. En obras con muchas piezas, cada pieza lleva una identificación que sobrevive al proceso, como una chapa estampada, y se registra cada vez que cambia de lugar: fabricada, en tercero, despachada, montada. Sirve para saber dónde está todo, para certificar por piezas montadas y para encontrar el origen de un problema años después.
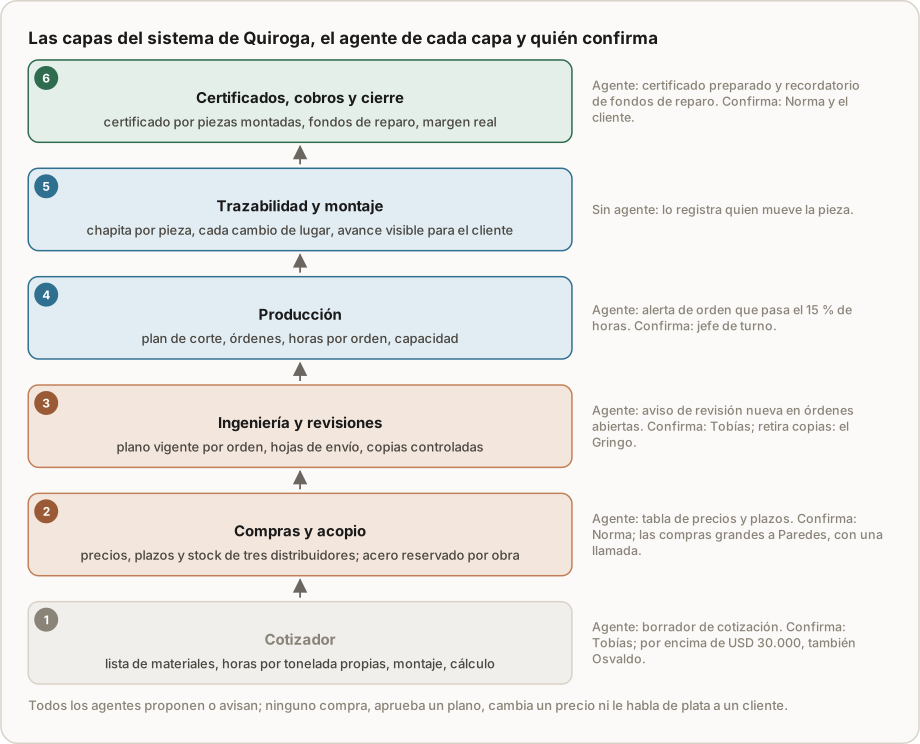
Agentes que proponen y personas que deciden. En un taller, las tareas que mejor hacen los agentes de IA son las que leen datos del sistema y terminan en una propuesta o un aviso: el borrador de una cotización, una tabla de precios de proveedores, el aviso de una revisión nueva, la alerta de una orden que se pasa de horas, un certificado preparado, un recordatorio de fondo de reparo. Las decisiones de plata, de calidad y de relación con clientes y proveedores quedan en personas. El principio, primero el sistema y después los agentes, está en Primero el sistema, después los agentes. Lo que necesita una metalúrgica, módulo por módulo y con la inversión orientativa, está en Metalúrgicas y talleres.
Para tu negocio
Elegí una pieza o un trabajo que hayas terminado hace poco y reconstruí su viaje: cuándo se cotizó y con qué datos, cuándo se compró el material, con qué plano se fabricó, cuántas horas llevó, por dónde pasó, cuándo se entregó y cuándo se cobró. Anotá en qué lugar estaba cada dato y cuánto tardaste en encontrarlo. Contestá por escrito: ¿qué dato no pudiste encontrar, y qué tendría que haber pasado para que estuviera en un solo lugar?
Qué registrar desde hoy
- La identificación de cada pieza importante, con una marca que sobreviva al proceso, y cada cambio de lugar.
- El acero acopiado por obra, separado del stock libre, con la fecha de compra y el precio de ese día.
- Los retazos útiles con su medida, para la próxima obra.
- Las horas por orden con alerta cuando superan lo previsto.
- Los requisitos del sistema que querés, escritos a partir de cómo trabajás hoy y de lo que te salió mal.
- Las correcciones que le hacen las personas a cada propuesta de un agente o del sistema. Son la forma en que esas propuestas aprenden, y la medida de cuánto se puede confiar en ellas.
La enseñanza
Un sistema bueno es el proceso del taller puesto en un solo lugar, no un programa al que el taller se adapta. Y a veces la mejor tecnología es una chapita estampada con una pantalla atrás.
Lo que sigue
En el capítulo 14, la pantalla grande del galpón: horas por tonelada a la vista de todos, un soldador que encuentra por qué las escaleras llevan el doble, y los portones que Osvaldo seguía haciendo por cariño.