Capacidad y programación: cuánto se puede hacer, en qué orden, y el cuello de botella
Una planta produce lo que produce su cuello de botella, ni una pieza más. Cómo se calcula la capacidad efectiva de cada centro, carga contra capacidad, cómo encontrar el cuello de botella con datos y no con quejas, los cinco pasos de Goldratt, programar hacia atrás desde la fecha prometida, las reglas de secuencia y lo que cuesta elegir mal, y el agente que propone el programa. Con caso resuelto, figuras, ejercicios y glosario. Libro El ERP completo, capítulo 15.
Libro El ERP completo, capítulo 15 (parte IV: Producción y operaciones). Anterior: órdenes de trabajo y rutas. Índice en la Escuela.
Al terminar este capítulo vas a poder:
- Calcular la capacidad efectiva de un centro de trabajo y compararla con su carga.
- Encontrar el cuello de botella de tu planta con datos, y aplicarle los cinco pasos de Goldratt.
- Programar una orden hacia atrás desde la fecha prometida, y saber cuándo no llega.
- Elegir una regla de secuencia y calcular lo que cuesta elegir mal.
El caso: Metalúrgica Ribera, el mes en que llegaron más pedidos
Metalúrgica Ribera, la del capítulo 14, ya tenía órdenes de trabajo con ruta y registro por operación. Hacía unas 18 estructuras por mes, con 12 días de punta a punta. En marzo, una constructora le ofreció un contrato por siete estructuras más por mes durante un año. Héctor, el dueño, hizo la cuenta que hacen casi todos: "si hacemos 18, podemos hacer 25: trabajamos un poco más". Y aceptó.
En abril, el taller estaba lleno y las fechas empezaron a incumplirse. El corte terminaba sus piezas y esperaba; el montaje tenía horas libres; la soldadura estaba desbordada, con estructuras apiladas esperando. El encargado pedía otro cortador "para adelantar". Nadie había mirado una cosa que el sistema ya sabía: con 25 estructuras, la soldadura necesitaba 262 horas en el mes y tenía 257 horas efectivas. Era el cuello de botella, y decidía cuánto salía de toda la planta.
Con la carga de cada centro a la vista, Ribera hizo lo que enseña la teoría de restricciones: primero que la soldadura no parara nunca (piezas cortadas y controladas esperándola, sin retrabajos que le llegaran del corte), después que el corte y el montaje trabajaran a su ritmo, y recién después un turno de sábado para los dos soldadores. En mayo salieron 25 estructuras, en fecha, sin un cortador más. De eso trata este capítulo: de cuánto se puede hacer y en qué orden.
1. Capacidad: lo que de verdad hay
La capacidad de un centro de trabajo no es la cantidad de horas que la gente está en la planta. Es lo que queda después de dos descuentos:
Capacidad efectiva = horas nominales × disponibilidad × eficiencia.
- Horas nominales: personas o máquinas × horas por día × días hábiles. La soldadura de Ribera: 2 soldadores × 8 horas × 21 días = 336 horas por mes.
- Disponibilidad: el porcentaje de esas horas en que el centro está trabajando: se descuentan ausencias, reuniones, mantenimiento, falta de material. Ribera: 90 %.
- Eficiencia: horas estándar producidas sobre horas trabajadas, la del registro por operación del capítulo 14. Ribera: 85 %.
Capacidad efectiva de la soldadura: 336 × 0,90 × 0,85 = 257 horas estándar por mes. Ese es el número contra el que se compara la carga. La suma ingenua ("dos soldadores, 336 horas") es un 30 % más optimista, y es el origen de casi todas las promesas que no se cumplen.
La carga de un centro es la suma de las horas estándar de las órdenes que tiene que hacer en el período: cantidad por tiempo por unidad más las preparaciones, según la ruta. Con las órdenes en el sistema, la carga por centro y por semana sale sola, y el cociente carga sobre capacidad dice dónde sobra y dónde falta.
2. El cuello de botella
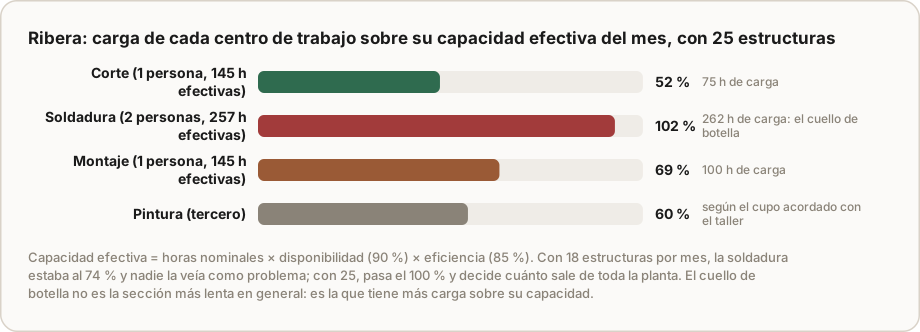
En 1984, Eliyahu Goldratt contó en una novela, La meta, la historia de un gerente que descubre que su planta produce exactamente lo que produce su cuello de botella: el recurso con más carga sobre su capacidad. La idea, que después desarrolló como teoría de restricciones, tiene tres consecuencias que contradicen la intuición del taller:
- Una hora perdida en el cuello de botella es una hora perdida para toda la planta. Si la soldadura para una hora por falta de piezas, esa hora no se recupera nunca.
- Una hora ganada en un centro con holgura no vale nada. Un cortador más hace cortar más rápido piezas que van a esperar en la puerta de la soldadura.
- Producir de más en los centros con holgura empeora todo: llena el piso de trabajo en curso y alarga los plazos, como dice la ley de Little del capítulo 14.
El cuello de botella no es la sección más lenta en general: es la que tiene la carga más alta sobre su capacidad con la mezcla de trabajos de ese período. Con 18 estructuras, la soldadura de Ribera estaba al 74 % y nadie la veía; con 25, pasó el 100 %. Y si mañana entran trabajos con mucho corte y poca soldadura, el cuello puede moverse. Por eso se mira con datos cada semana, no se decide una vez.
3. Los cinco pasos
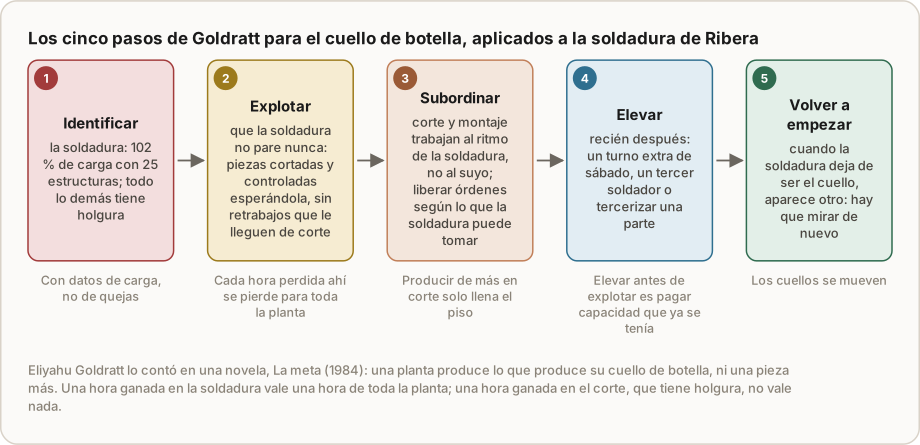
Goldratt resumió qué hacer en cinco pasos, y el orden importa:
- Identificar el cuello, con la carga sobre capacidad de cada centro.
- Explotarlo: que no pierda ni una hora. Que siempre tenga trabajo esperándolo (un pequeño colchón de piezas listas), que no reciba piezas defectuosas (control antes, no después), que las pausas se cubran, que no haga tareas que otro puede hacer.
- Subordinar todo lo demás a su ritmo: liberar órdenes según lo que el cuello puede tomar, y que los centros con holgura no produzcan de más. Goldratt lo llamó tambor, colchón y cuerda: el cuello marca el ritmo (tambor), se lo protege con un colchón de trabajo delante, y la liberación de órdenes se ata a su ritmo (cuerda).
- Elevarlo: recién ahora, más capacidad en el cuello. Horas extra, un turno más, otra persona, otra máquina o tercerizar una parte.
- Volver a empezar: cuando el cuello deja de serlo, aparece otro.
El error caro es saltar al paso 4: comprar capacidad sin haber explotado la que había. En Ribera, los pasos 2 y 3 subieron la disponibilidad de la soldadura del 90 % al 96 % (nunca más esperó piezas ni retrabajó lo que venía mal del corte): 336 × 0,96 × 0,85 = 274 horas, más que las 262 que pedían las 25 estructuras. El sábado quedó como reserva para los meses de más carga.
4. Programar: hacia atrás desde la fecha
Programar es decidir cuándo se hace cada operación de cada orden. La forma natural en una empresa que trabaja a pedido es hacia atrás: se parte de la fecha prometida y se restan los tiempos de cada operación, de la última a la primera, para saber cuándo tiene que empezar cada una. Si la fecha de inicio resultante ya pasó, la orden no llega, y conviene saberlo hoy, no el día de la entrega (fecha comprometida, capítulo 8).
La programación hacia atrás simple supone capacidad infinita: cada orden se programa como si estuviera sola. La realidad es que comparte el cuello con todas las demás. Por eso el paso siguiente es mirar la carga del cuello semana por semana con las órdenes programadas: si una semana tiene más carga que capacidad, hay que mover algo (adelantar, postergar, horas extra) o avisarle a un cliente. Los sistemas más completos programan con capacidad finita, respetando la capacidad de cada centro; en una pyme, alcanza con mirar bien el cuello.
5. En qué orden: las reglas de secuencia
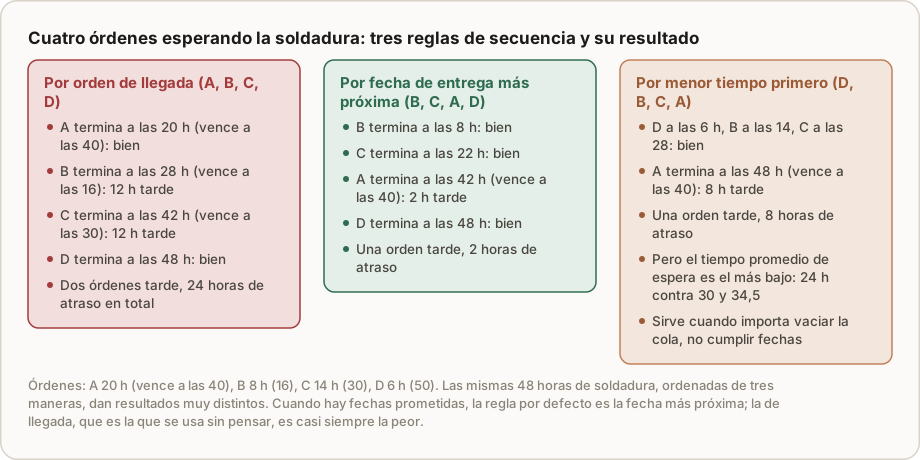
Cuando varias órdenes esperan el mismo centro, alguien decide cuál va primero. Sin regla, decide quien grita más fuerte o el orden en que llegaron las carpetas. Tres reglas cubren casi todos los casos de una pyme:
- Por orden de llegada: justa en apariencia, casi siempre la peor para cumplir fechas.
- Por fecha de entrega más próxima: la regla por defecto cuando hay fechas prometidas; minimiza el atraso máximo.
- Por menor tiempo primero: minimiza el tiempo promedio de espera y vacía la cola más rápido; sirve cuando importa la cantidad de trabajos terminados, pero puede dejar para el final un trabajo largo con fecha cercana.
El ejemplo de la figura, con cuatro órdenes y las mismas 48 horas de soldadura, muestra la diferencia: por llegada, dos órdenes tarde y 24 horas de atraso; por fecha más próxima, una orden y 2 horas; por menor tiempo, una orden y 8 horas, pero el menor tiempo promedio de espera. La regla se elige una vez, se escribe y el sistema la aplica al proponer la secuencia; las urgencias reales pasan adelante con una decisión registrada.
6. Qué hace el agente, y quién decide
- Calcula la carga de cada centro por semana con las órdenes en curso y planificadas, y marca el cuello de la semana.
- Propone el programa: la secuencia del cuello según la regla elegida, y la liberación de órdenes atada a su ritmo.
- Avisa antes de que pase: una semana del cuello con más carga que capacidad, una orden cuya fecha de inicio hacia atrás ya pasó, una urgencia que corre las fechas de otras tres.
- Simula: si se acepta un pedido nuevo, qué le pasa a la carga del cuello y a las fechas comprometidas.
El encargado aprueba el programa; ventas decide qué se le dice a cada cliente; el dueño decide las horas extra y las inversiones (primero el sistema, después los agentes).
Ejemplo resuelto: el contrato de las siete estructuras
La pregunta. ¿Puede Ribera tomar siete estructuras más por mes, pasando de 18 a 25?
La carga. Por estructura: corte 3 horas (con su parte de preparación), soldadura 10,5, montaje 4. Con 25: corte 75 horas, soldadura 262,5, montaje 100.
La capacidad efectiva. Corte y montaje: una persona cada uno, 8 × 21 = 168 horas nominales, × 0,90 × 0,96 de eficiencia (son trabajos más repetitivos) ≈ 145 horas. Soldadura: 257 horas.
Carga sobre capacidad. Corte 52 %, montaje 69 %, soldadura 102 %. El cuello es la soldadura; los otros dos tienen holgura de sobra. Un cortador más no agrega nada.
Las decisiones. Explotar: un colchón de dos estructuras cortadas y controladas siempre esperando a los soldadores; control de medidas en el corte para que no llegue nada a retrabajar; el ayudante de montaje prepara los consumibles de soldadura. Subordinar: se liberan órdenes al ritmo de la soldadura, no del corte. Con eso, la disponibilidad de la soldadura sube del 90 % al 96 %: 274 horas efectivas, 96 % de carga con 25 estructuras. Elevar: un sábado por mes de reserva, solo si una semana lo pide. Secuencia: por fecha de entrega más próxima.
El resultado. En mayo salieron 25 estructuras, con un 92 % en fecha. Cada hora del cuello vale USD 450 / 10,5 ≈ USD 43 de contribución: las 17 horas ganadas explotando la soldadura (274 − 257) valen unos 730 dólares por mes, sin comprar nada. El contrato aporta 7 × 450 = USD 3.150 de contribución mensual con la misma estructura.
Ejercicios
Ejercicio 1 · Cálculo: la capacidad de la impresora de Gráfica del Oeste
La impresora principal trabaja dos turnos de 8 horas, 22 días por mes. Tiene una disponibilidad del 80 % (mantenimiento, cambios de plancha, esperas de aprobación del cliente) y una eficiencia del 90 %. El mes que viene tiene órdenes por 290 horas estándar. ¿Alcanza? ¿Qué harías primero?
Solución
Nominales: 2 × 8 × 22 = 352 horas. Efectiva: 352 × 0,80 × 0,90 = 253 horas. Carga: 290: 115 %; no alcanza por 37 horas. Primero, explotar: la disponibilidad del 80 % tiene una causa grande y evitable, las esperas de aprobación del cliente; si la prueba de color se aprueba antes de liberar la orden (regla del capítulo 14), la disponibilidad puede subir al 88 %: 352 × 0,88 × 0,90 = 279 horas, y faltan 11. Segundo, subordinar: que los trabajos que van a la impresora lleguen con planchas y papel listos. Tercero, elevar lo que falte: unas 12 horas extra en sábado, o postergar con acuerdo un trabajo sin fecha urgente. Lo que no se hace: comprar otra impresora para resolver un mes al 115 % cuando la mitad del problema es espera.
Ejercicio 2 · Cálculo: la secuencia de la plegadora
Cinco órdenes esperan la plegadora de Ribera, con sus horas y su vencimiento en horas desde ahora: P 6 h (vence a las 10), Q 3 h (vence a las 20), R 8 h (vence a las 12), S 2 h (vence a las 25), T 5 h (vence a las 22). Calculá las órdenes tarde y el atraso total por orden de llegada (P, Q, R, S, T) y por fecha de entrega más próxima.
Solución
Por llegada: P termina a las 6 (bien), Q a las 9 (bien), R a las 17 (vence 12: 5 h tarde), S a las 19 (bien), T a las 24 (vence 22: 2 h tarde). Dos órdenes tarde, 7 horas de atraso. Por fecha más próxima (P 10, R 12, Q 20, T 22, S 25): P a las 6 (bien), R a las 14 (vence 12: 2 h tarde), Q a las 17 (bien), T a las 22 (bien), S a las 24 (bien). Una orden tarde, 2 horas de atraso. Con fechas prometidas, la regla por fecha gana, y el sistema puede proponerla sola cada mañana.
Ejercicio 3 · Decisión: ¿otro cortador o un sábado de soldadura?
El encargado de Ribera pide contratar un cortador (USD 1.500 por mes con cargas) "porque el corte no da abasto con las 25 estructuras". El corte está al 52 % de su capacidad y la soldadura al 102 %. ¿Qué le contestás, con números?
Solución
El corte no es el cuello: con 75 horas de carga sobre 145 efectivas, le sobran 70 horas por mes. Un cortador más subiría su capacidad a 290 horas y no haría salir ni una estructura más, porque la soldadura sigue en 102 %: los USD 1.500 por mes se gastarían en piezas cortadas que esperan. Lo que sí produce más es la soldadura: cada hora ganada ahí vale USD 43 de contribución. Un sábado de dos soldadores (16 horas nominales, unas 12 efectivas) cuesta unos USD 400 en horas extra y libera la capacidad que falta. Y antes de eso, explotar: que la soldadura nunca espere piezas ni retrabaje lo que viene mal del corte. La percepción del encargado ("el corte no da abasto") viene de ver piezas cortadas apiladas: no es falta de corte, es exceso de corte frente a la soldadura.
Ejercicio 4 · Para tu empresa
Elegí tus tres o cuatro centros de trabajo principales y calculá su capacidad efectiva del mes (nominales × disponibilidad × eficiencia; si no tenés los dos últimos medidos, usá 85 % y 85 % y anotá que es una estimación). Sumá la carga del mes con las órdenes que tenés. El que tenga la carga más alta sobre su capacidad es tu cuello: escribí tres medidas para explotarlo antes de pensar en elevarlo.
Errores comunes
- Capacidad nominal en lugar de efectiva: un 30 % de optimismo en cada promesa.
- Contratar donde se nota el problema (piezas apiladas) y no donde está (el cuello).
- Producir de más en los centros con holgura: llena el piso y alarga los plazos.
- Elevar antes de explotar: comprar capacidad que ya se tenía.
- Secuenciar por orden de llegada cuando hay fechas prometidas.
- Decidir el cuello una vez: con otra mezcla de trabajos, se mueve.
Lo que hay que registrar
En los maestros: los centros de trabajo con horas nominales, y la disponibilidad y eficiencia medidas (que salen del registro por operación del capítulo 14). En la operación: las órdenes con su ruta y su fecha, la regla de secuencia elegida, y las decisiones de programa (urgencias que pasaron adelante, horas extra, órdenes postergadas) con quién las tomó. Con eso, la carga sobre capacidad por centro y por semana sale sola, el cuello se ve cada lunes y el agente puede simular un pedido nuevo antes de aceptarlo.
| Indicador | Qué dice |
|---|---|
| Carga sobre capacidad efectiva por centro y por semana | Dónde está el cuello |
| Disponibilidad del cuello (horas trabajando sobre horas nominales) | Cuánto se lo está explotando |
| Horas perdidas en el cuello por causa (falta de piezas, retrabajo, ausencia) | Qué medida de explotación falta |
| Cumplimiento de fecha | Si el programa funciona |
| Órdenes cuyo inicio hacia atrás ya pasó | Las promesas que no se van a cumplir, vistas a tiempo |
Resumen en cinco líneas
- Capacidad efectiva = horas nominales × disponibilidad × eficiencia; se compara con la carga de las órdenes de cada centro.
- El cuello de botella es el centro con más carga sobre capacidad; la planta produce lo que produce el cuello.
- Los cinco pasos de Goldratt: identificar, explotar, subordinar, elevar y volver a empezar, en ese orden.
- Se programa hacia atrás desde la fecha prometida y se mira la carga del cuello semana por semana.
- La regla de secuencia por fecha más próxima es la de defecto cuando hay fechas; el agente propone el programa y simula pedidos nuevos, y las personas deciden.
Preguntas de repaso
1. ¿Por qué un cortador más no habría resuelto el problema de Ribera? Porque el corte tenía holgura (52 % de carga) y el cuello era la soldadura (102 %). Más corte solo habría apilado más piezas esperando a los soldadores.
2. ¿Cómo se calcula la capacidad efectiva? Horas nominales por disponibilidad por eficiencia. La soldadura de Ribera: 336 × 0,90 × 0,85 = 257 horas estándar por mes.
3. ¿Qué significa explotar el cuello de botella? Que no pierda ni una hora: colchón de trabajo listo delante, control antes de que le lleguen piezas defectuosas, pausas cubiertas y ninguna tarea que otro pueda hacer.
4. ¿Por qué no conviene saltar al paso de elevar? Porque se paga capacidad que ya se tenía: en Ribera, explotar la soldadura subió su disponibilidad del 90 % al 96 % y ganó 17 horas por mes sin gastar en horas extra ni en personas.
5. ¿Qué regla de secuencia conviene cuando hay fechas prometidas, y por qué? La de fecha de entrega más próxima, porque minimiza el atraso máximo. La de llegada es casi siempre la peor; la de menor tiempo baja la espera promedio pero puede atrasar los trabajos largos.
Conceptos clave
- Capacidad nominal: personas o máquinas por horas por días.
- Disponibilidad: porcentaje de las horas nominales en que el centro trabaja.
- Eficiencia: horas estándar producidas sobre horas trabajadas.
- Capacidad efectiva: nominal por disponibilidad por eficiencia.
- Carga: horas estándar de las órdenes que un centro tiene que hacer en el período.
- Cuello de botella: el centro con más carga sobre capacidad; decide la salida de la planta.
- Teoría de restricciones: identificar, explotar, subordinar, elevar y volver a empezar.
- Tambor, colchón y cuerda: el cuello marca el ritmo, se lo protege con trabajo listo y la liberación se ata a su ritmo.
- Programación hacia atrás: desde la fecha prometida, restando los tiempos de cada operación.
- Regla de secuencia: el criterio para decidir qué orden va primero en un centro.
Referencias
- Goldratt, Eliyahu M. y Cox, Jeff. The Goal: A Process of Ongoing Improvement. North River Press, 1984.
- Goldratt, Eliyahu M. Theory of Constraints. North River Press, 1990.
- Hopp, Wallace J. y Spearman, Mark L. Factory Physics. McGraw-Hill, varias ediciones.
- Pinedo, Michael L. Scheduling: Theory, Algorithms, and Systems. Springer, varias ediciones (reglas de secuencia).
Lo que sigue
El capítulo 16 cierra el ciclo de la orden: el consumo real, el scrap y el costo por orden, para comparar lo cotizado con lo que costó y mejorar con datos. Si querés encontrar el cuello de botella de tu planta con alguien, Alex hace la cuenta con vos.