Órdenes de trabajo y rutas: la planta que se mira en una pantalla
Si para saber dónde está un trabajo hay que recorrer el taller y preguntar, la producción no está en el sistema. Ruta y orden de trabajo, centros de trabajo y tiempos estándar de preparación y por unidad, la liberación con materiales completos, el registro de cada operación cuando ocurre, la ley de Little que explica por qué menos órdenes abiertas salen antes, y el agente que avisa atrasos. Con caso resuelto, figuras, ejercicios y glosario. Libro El ERP completo, capítulo 14.
Libro El ERP completo, capítulo 14 y comienzo de la parte IV (Producción y operaciones). Anterior: reposición y planificación de materiales. Índice en la Escuela.
Al terminar este capítulo vas a poder:
- Distinguir la ruta de un producto de la orden de trabajo de un pedido, y decir qué registra cada una.
- Definir centros de trabajo y tiempos estándar con preparación y tiempo por unidad.
- Aplicar la regla de liberación (materiales completos, plano aprobado) y el registro de cada operación cuando ocurre.
- Usar la ley de Little para explicar por qué liberar menos órdenes acorta los plazos.
El caso: Metalúrgica Ribera, el dueño que recorría el taller
Metalúrgica Ribera hace estructuras metálicas por plano: 14 personas, unos 18 trabajos por mes de USD 1.400 en promedio. Cada mañana, Héctor, el dueño, recorría el taller con un cuaderno: ¿la estructura de la constructora ya pasó por soldadura? ¿Volvió la de la pintura? ¿Por qué el galpón de la semana pasada está parado en un rincón? Las respuestas estaban en la memoria del encargado, en un pizarrón y en carpetas con planos.
Cuando un cliente llamaba, la respuesta era "la semana que viene". Y Héctor tenía una sensación que no podía probar: había demasiado trabajo empezado. Contó: 16 órdenes abiertas en el taller, y en promedio 19 días hábiles entre que una se empezaba y salía. Algunas estaban paradas porque faltaba un perfil de acero que nadie había pedido; otras, porque el plano todavía no estaba aprobado por el cliente y se habían empezado igual "para adelantar".
El taller ya tenía el sistema para cotizar y para las órdenes de venta (capítulo 8). Le faltaba la producción: rutas con tiempos estándar, órdenes de trabajo con estados, y un registro de inicio y fin de cada operación desde una tablet. Con eso y una regla simple (ninguna orden se libera sin materiales completos y plano aprobado), las órdenes abiertas bajaron a 10 y los días de punta a punta a 12, haciendo los mismos 18 trabajos por mes. Héctor dejó de recorrer el taller para saber; ahora lo recorre para mejorar. De eso trata este capítulo.
1. Ruta y orden de trabajo
La organización del taller por documentos es más vieja que la computadora. Frederick Taylor propuso en Shop Management (1903) un departamento de planificación que emitiera, para cada trabajo, la secuencia de operaciones con sus tiempos y las instrucciones para cada puesto; Henry Gantt dibujó en la década de 1910 los diagramas de barras que todavía llevan su nombre para ver qué se hace en cada puesto y cuándo. Un sistema de gestión hace lo mismo con dos documentos:
- La ruta (o hoja de ruta) pertenece al producto: qué operaciones lleva, en qué orden, en qué centro de trabajo y con qué tiempo estándar. La estructura típica de Ribera: corte, soldadura, granallado y pintura (tercerizada), montaje y control final. Se escribe una vez y vive en el maestro, al lado de la lista de materiales (capítulo 13).
- La orden de trabajo pertenece al pedido: es la ruta aplicada a un trabajo concreto, con cantidad, fecha requerida, materiales reservados, responsable y un estado por operación. Nace de la orden de venta sin retipear y guarda el costo cotizado (capítulo 7) para compararlo después con el real.
La diferencia importa porque se corrigen en lugares distintos: un estándar mal hecho se corrige en la ruta, una vez, para todos los trabajos; un retrabajo se registra en la orden, para ese trabajo.
2. Centros de trabajo y tiempos estándar
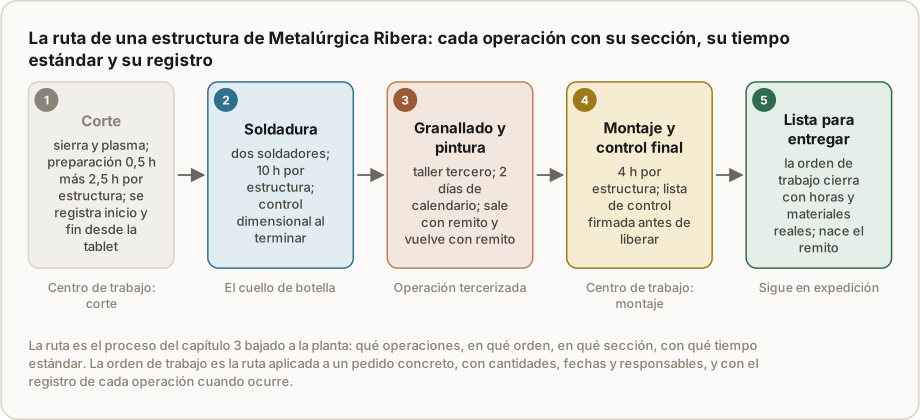
Un centro de trabajo es un lugar donde se hace una operación con una capacidad conocida: la sección de corte, los dos puestos de soldadura, la máquina de plegar. Tiene horas disponibles por día y un costo por hora (con los indirectos del libro de administración, capítulo 7). Una operación tercerizada, como la pintura de Ribera, también es un centro, con un plazo de calendario en lugar de horas.
El tiempo estándar de una operación tiene dos partes: el tiempo de preparación (poner la máquina, cargar el programa, ajustar), que se paga una vez por orden, y el tiempo por unidad, que se paga por cada pieza. El corte de Ribera: 0,5 horas de preparación y 2,5 horas por estructura. Separarlos importa: una orden de una estructura lleva 3 horas de corte; una de diez, 25,5. Es la misma lógica de las preparaciones del costeo por actividades.
Los estándares se escriben al principio con lo que se sabe (la experiencia del encargado, mediciones de algunos trabajos) y se corrigen con lo que se registra: el real contra estándar de cada operación es lo que dice si el estándar está bien, como el cotizado contra real del capítulo 7.
3. Liberar, registrar, cerrar
Una orden de trabajo pasa por estados con condiciones, como todo proceso del capítulo 3:
- Planificada: existe, con su ruta y su fecha, pero no entró al taller.
- Liberada: entra al taller. La regla de liberación es la más importante del módulo: no se libera una orden sin los materiales completos y, si corresponde, sin el plano aprobado. Una orden empezada que se para por falta de un perfil no adelanta nada: ocupa lugar, esconde trabajo y alarga todas las demás.
- En curso, operación por operación: cada operación registra inicio y fin, quién la hizo, cantidad buena y descartada, y el motivo si hubo retrabajo. El registro se hace desde el puesto, con una tablet o leyendo un código en la orden impresa: diez segundos al empezar y diez al terminar.
- Terminada: pasó el control final.
- Cerrada: con horas y materiales reales cargados, el costo real se compara con el cotizado (consumo real y costo por orden, capítulo 16).
Con eso, el estado de cada trabajo se mira en una pantalla. El cliente que llama recibe una respuesta precisa: "su estructura terminó soldadura ayer, va a pintura mañana y sale el jueves".
4. La ley de Little: por qué liberar menos acorta los plazos
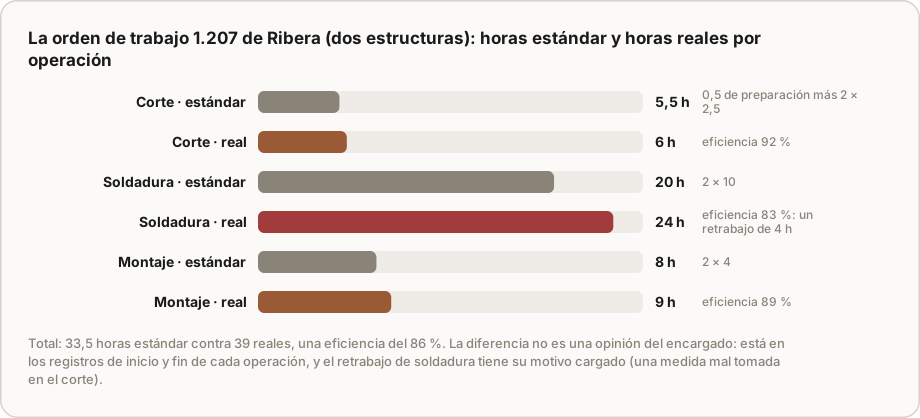
En 1961, John Little demostró una relación que vale para cualquier sistema que procesa trabajos, desde una fila de banco hasta un taller: trabajos en curso = trabajos que salen por día × días que tarda cada uno. Si Ribera termina unos 18 trabajos por mes (0,82 por día hábil) y tiene 16 abiertos, cada uno tarda en promedio 16 / 0,82 ≈ 19,5 días. Si con la misma capacidad tiene 10 abiertos, cada uno tarda 10 / 0,82 ≈ 12 días.
La consecuencia contradice la intuición del "hay que adelantar": empezar más trabajos no hace salir más trabajos, si la capacidad es la misma; los hace tardar más. Lo que acorta el plazo es liberar solo lo que se puede terminar, en el orden correcto, y terminar lo empezado antes de empezar lo nuevo. Ese orden es el tema del capítulo 15, capacidad y programación.
5. Qué hace el agente, y quién decide
- Avisa atrasos: compara el avance de cada orden con su fecha requerida, y cuando una va a llegar tarde (una operación que se extiende, un tercero que no devuelve, un material que falta), lo dice con la causa y el impacto en la fecha comprometida al cliente. El encargado y ventas deciden.
- Propone qué liberar: las órdenes planificadas que tienen materiales y plano, en el orden de sus fechas. El encargado aprueba.
- Detecta desvíos repetidos: operaciones que superan su estándar en la mayoría de las órdenes, con la propuesta de estándar nuevo. El técnico confirma.
- Arma el parte del día: qué se terminó, qué se paró y por qué.
Lo que nunca hace solo: cambiar la secuencia de producción ni prometer una fecha nueva al cliente (primero el sistema, después los agentes).
6. Los casos que el módulo tiene que resolver
Un taller real no produce como en los manuales, y el módulo sirve si resuelve los casos de todos los días sin que la gente tenga que inventar un atajo por fuera del sistema. Cinco aparecen en cualquier empresa que fabrica a pedido.
- Operaciones tercerizadas. La pintura de Ribera sale del taller con un remito y vuelve con otro. En la ruta es una operación como cualquier otra, con un centro de trabajo que es el proveedor y un plazo de calendario en lugar de horas. El sistema sabe qué estructuras están afuera, desde cuándo y cuándo tienen que volver, y el costo del tercero entra al costo real de la orden contra su factura (compras, capítulo 11).
- Entregas parciales. Una orden de diez estructuras puede salir en dos tandas. La orden registra cuántas unidades terminó cada operación; el remito sale por las terminadas y la orden queda abierta por el resto, con su fecha.
- Retrabajos. Cuando una pieza vuelve a una operación anterior, no se crea una orden nueva ni se borra nada: se registra la operación repetida con su motivo y sus horas. El costo del retrabajo queda en la orden que lo causó, y el motivo va al informe de calidad.
- Cambios del cliente con la orden en curso. El cliente cambia una medida cuando la estructura ya está cortada. El cambio entra como versión de la orden de venta (capítulo 8) y la orden de trabajo se actualiza con quién lo pidió, qué operaciones hay que repetir y cuánto cuesta, para que ventas decida si se cobra.
- Órdenes urgentes. Una urgencia real pasa adelante; una falsa urgencia, no. La regla de qué se programa primero es el tema del capítulo 15, pero el registro ya deja ver cuánto le costó a las demás órdenes cada urgencia que pasó adelante.
Lo que tienen en común los cinco: cada uno se resuelve registrando lo que pasó en la orden, no por fuera. Cada atajo (el remito en papel, la pieza rehecha sin registrar, el cambio pedido por teléfono) es un dato que falta cuando la orden cierra y su costo real no coincide con nada.
Ejemplo resuelto: la orden 1.207 y el taller de Ribera
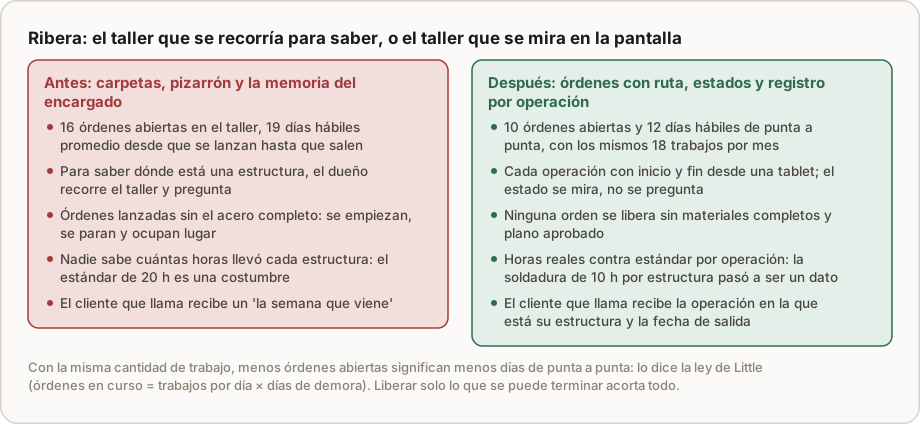
La orden. Dos estructuras para un galpón. Ruta: corte (0,5 h de preparación más 2,5 h por estructura), soldadura (10 h por estructura), pintura tercerizada (2 días), montaje (4 h por estructura). Horas estándar de taller: 0,5 + 2 × 2,5 = 5,5 en corte; 20 en soldadura; 8 en montaje: 33,5 horas.
La liberación. El sistema muestra que el acero está completo (reservado desde la orden de venta) y el plano aprobado por el cliente el lunes: se libera el martes, con fecha de salida el viernes de la semana siguiente.
El registro. Corte: 6 horas reales (eficiencia 92 %). Soldadura: 24 horas (83 %), con un retrabajo de 4 horas cargado con su motivo: una medida mal tomada en el corte. Montaje: 9 horas (89 %). Total: 39 horas contra 33,5 estándar, eficiencia del 86 %. El retrabajo se trata en la reunión del viernes: el corte agrega un control de medidas antes de pasar a soldadura.
El taller. Con la regla de liberación, las órdenes abiertas bajaron de 16 a 10; con la misma producción de 18 trabajos por mes, los días de punta a punta bajaron de 19 a 12, como predice la ley de Little. Y después de dos meses de registros, la soldadura promedió 10,6 horas por estructura en 30 órdenes: el estándar pasó de 10 a 10,5, y las cotizaciones siguientes salieron con el tiempo real.
Ejercicios
Ejercicio 1 · Cálculo: tiempos de una orden en Gráfica del Oeste
Un trabajo de 5.000 etiquetas pasa por impresión (preparación 0,75 h, 4.000 etiquetas por hora) y troquelado (preparación 0,5 h, 2.500 por hora). Calculá las horas estándar de la orden, y las de una orden de 500 etiquetas. ¿Qué dice la diferencia sobre el precio de los trabajos chicos?
Solución
5.000 etiquetas: impresión 0,75 + 5.000 / 4.000 = 2 h; troquelado 0,5 + 5.000 / 2.500 = 2,5 h; total 4,5 h, 0,9 horas por cada mil. 500 etiquetas: impresión 0,75 + 0,125 = 0,875; troquelado 0,5 + 0,2 = 0,7; total 1,575 h, 3,15 horas por cada mil: 3,5 veces más por unidad. La preparación pesa casi todo en los trabajos chicos. Si la lista cobra por millar sin un mínimo o sin cargo de preparación, los trabajos chicos se venden debajo del costo: es la lección del costeo por actividades del libro de administración, y la ruta con preparación separada es lo que la hace visible en cada cotización.
Ejercicio 2 · Cálculo: la ley de Little en Muebles Escobar
Escobar termina 120 muebles por semana (cinco días) y tiene 600 en proceso en la planta. ¿Cuántos días tarda en promedio un mueble de punta a punta? Si quiere bajar ese plazo a 3 días sin cambiar la producción, ¿cuántos muebles en proceso puede tener?
Solución
Salida: 120 / 5 = 24 muebles por día. Plazo: 600 / 24 = 25 días. Para 3 días: 24 × 3 = 72 muebles en proceso. La decisión que sale de la cuenta: liberar órdenes al ritmo de lo que sale (unos 24 muebles por día), no al ritmo de lo que se vende, y terminar lo empezado antes de empezar lo nuevo. Lo que no se hace: "adelantar" cortando piezas de pedidos que no tienen herrajes o placa de un color; esas piezas esperan en el piso semanas y alargan todo.
Ejercicio 3 · Diseño: la ruta de una cajonera
Escribí la ruta de la cajonera de Escobar con sus operaciones, centros de trabajo, tiempos de preparación y por unidad, y la regla de liberación. Datos: corte de placa (preparación 0,4 h, 0,3 h por cajonera), pegado de cantos (preparación 0,2 h, 0,25 h), perforado (preparación 0,3 h, 0,1 h), armado (0,6 h por cajonera, sin preparación) y control y embalaje (0,15 h). Calculá las horas de una orden de 80 cajoneras.
Solución
Ruta: 10 corte (centro: seccionadora), 20 cantos (pegadora), 30 perforado (perforadora), 40 armado (puesto de armado), 50 control y embalaje. Orden de 80: corte 0,4 + 80 × 0,3 = 24,4 h; cantos 0,2 + 80 × 0,25 = 20,2 h; perforado 0,3 + 80 × 0,1 = 8,3 h; armado 80 × 0,6 = 48 h; control 80 × 0,15 = 12 h; total 112,9 horas estándar. Regla de liberación: placa, correderas y cerraduras completas y reservadas (las del ejercicio de planificación de materiales del capítulo 13); medidas confirmadas por el cliente. El armado es la operación más larga: probablemente el cuello de botella, que el capítulo 15 enseña a encontrar y programar.
Ejercicio 4 · Para tu empresa
Elegí tu producto o servicio más frecuente y escribí su ruta: operaciones, centro de trabajo, tiempo de preparación y por unidad. Después contá cuántos trabajos tenés empezados hoy y cuántos terminás por día: dividí y tenés tu plazo promedio de punta a punta. Si es más largo que lo que prometés, la primera medida no es contratar: es liberar menos y terminar lo empezado.
Errores comunes
- Empezar para adelantar: con la misma capacidad, más órdenes abiertas tardan más (ley de Little).
- Liberar sin materiales o sin plano: la orden se para, ocupa lugar y esconde trabajo.
- Tiempo estándar sin separar la preparación: los trabajos chicos se cotizan debajo del costo.
- Registrar al final del día de memoria: el inicio y el fin se registran cuando ocurren, en diez segundos.
- Corregir el estándar en la orden: un estándar mal hecho se corrige en la ruta, para todas.
- El dueño recorriendo el taller para saber: si hay que preguntar, la producción no está en el sistema.
Lo que hay que registrar
En los maestros: la ruta de cada producto (operaciones, orden, centro de trabajo, tiempo de preparación y por unidad) y los centros de trabajo con su capacidad y costo por hora. En cada orden: cantidad, fecha requerida, materiales reservados, estado, y por operación: inicio, fin, quién, cantidad buena y descartada, motivo de retrabajo. Con eso, la eficiencia contra estándar, el avance, los atrasos y las órdenes en curso salen solos, y la capacidad del capítulo 15 tiene con qué calcular.
| Indicador | Qué dice |
|---|---|
| Órdenes abiertas en el taller | El trabajo en curso; con la salida diaria, el plazo |
| Días de punta a punta por tipo de trabajo | Lo que se le puede prometer al cliente |
| Eficiencia real contra estándar por operación | Qué estándar corregir y dónde se pierde tiempo |
| Órdenes liberadas sin materiales completos | Debería ser cero |
| Retrabajos por motivo | Qué control falta antes |
Resumen en cinco líneas
- La ruta pertenece al producto (operaciones, orden, centro, tiempo estándar); la orden de trabajo pertenece al pedido (cantidad, fecha, materiales, estado por operación).
- El tiempo estándar separa preparación y tiempo por unidad; los centros de trabajo tienen capacidad y costo por hora.
- Ninguna orden se libera sin materiales completos y plano aprobado; cada operación registra inicio y fin cuando ocurre.
- La ley de Little: trabajos en curso = salida por día × días de demora; liberar menos, con la misma capacidad, acorta los plazos.
- El agente avisa atrasos, propone qué liberar y detecta estándares equivocados; el encargado y ventas deciden.
Preguntas de repaso
1. ¿Por qué Ribera bajó de 19 a 12 días sin producir más? Porque dejó de liberar órdenes sin materiales o sin plano, y bajó de 16 a 10 órdenes abiertas. Con la misma salida diaria, la ley de Little dice que el plazo baja en la misma proporción.
2. ¿Qué diferencia hay entre una ruta y una orden de trabajo? La ruta es del producto y se escribe una vez: operaciones, orden, centro y tiempo estándar. La orden es de un pedido: la ruta aplicada con cantidad, fecha, materiales, responsable y estado.
3. ¿Por qué se separa el tiempo de preparación del tiempo por unidad? Porque la preparación se paga una vez por orden y pesa mucho en los trabajos chicos; sin separarla, los trabajos chicos se cotizan debajo del costo.
4. ¿Qué regla de liberación evita más problemas? No liberar una orden sin los materiales completos y el plano aprobado: una orden empezada y parada ocupa lugar y alarga todas las demás.
5. ¿Qué hace el agente de producción y qué no? Avisa atrasos con su causa, propone qué liberar, detecta desvíos repetidos de estándar y arma el parte del día. No cambia la secuencia ni promete fechas nuevas.
Conceptos clave
- Ruta: operaciones, orden, centro de trabajo y tiempo estándar de un producto.
- Orden de trabajo: la ruta aplicada a un pedido, con cantidad, fecha, materiales y estado.
- Centro de trabajo: lugar con capacidad y costo por hora donde se hace una operación.
- Tiempo de preparación: el que se paga una vez por orden.
- Tiempo por unidad: el que se paga por cada pieza.
- Liberación: el paso de la orden al taller, con materiales completos y plano aprobado.
- Registro por operación: inicio, fin, quién, cantidad buena y descartada, motivo.
- Eficiencia contra estándar: horas estándar sobre horas reales.
- Trabajo en curso: las órdenes abiertas en el taller.
- Ley de Little: trabajo en curso = salida por día × días de demora.
Referencias
- Taylor, Frederick W. Shop Management. Harper & Brothers, 1903.
- Gantt, Henry L. Work, Wages, and Profits. Engineering Magazine Co., 1910.
- Little, John D. C. "A Proof for the Queuing Formula: L = λW". Operations Research, vol. 9, n.º 3, 1961.
- Hopp, Wallace J. y Spearman, Mark L. Factory Physics. McGraw-Hill, varias ediciones.
Lo que sigue
El capítulo 15 es capacidad y programación: cuánto se puede hacer, en qué orden, y cómo encontrar y cuidar el cuello de botella que decide cuánto sale de toda la planta. Si querés escribir la ruta de tu producto principal con alguien, Alex lo hace con vos.