Reposición y planificación de materiales: qué pedir, cuánto y cuándo
Faltan los componentes que se necesitan y sobran los que no, en el mismo depósito. Demanda independiente y dependiente, el punto de pedido con su stock de seguridad, la cantidad económica de pedido y por qué la curva es plana, la planificación de materiales que explota el plan por la lista de materiales, los tres datos que tienen que ser verdaderos, y el agente que propone las órdenes. Con caso resuelto, figuras, ejercicios y glosario. Libro El ERP completo, capítulo 13.
Libro El ERP completo, capítulo 13 y cierre de la parte III (Abastecimiento y stock). Anterior: inventario. Índice en la Escuela.
Al terminar este capítulo vas a poder:
- Distinguir la demanda independiente de la dependiente, y saber cuál se repone por punto de pedido y cuál se calcula con la planificación de materiales.
- Calcular el punto de pedido con su stock de seguridad para un nivel de servicio.
- Calcular la cantidad económica de pedido y explicar por qué no hace falta ser exacto.
- Hacer la planificación de materiales de un producto con su lista de materiales, y decir qué hay que lanzar esta semana.
El caso: Muebles Escobar, faltantes y sobrantes en el mismo depósito
Muebles Escobar, la fábrica del capítulo 11, ya compraba con orden y control de tres vías. Pero seguía teniendo un problema que Gustavo, el jefe de planta, describía así: "nunca hay lo que necesito y siempre hay lo que no". Cinco veces por mes la línea de armado paraba porque faltaba un componente (las patas metálicas, un herraje, la placa de un color), con un costo de USD 1.200 cada vez entre horas perdidas y reprogramación. Al mismo tiempo, el depósito tenía USD 180.000 en componentes, y el 40 % de los artículos cubría más de tres meses de consumo.
La forma de pedir era la de siempre: cuando el depósito veía que algo se terminaba, avisaba; cuando Gustavo veía un pedido grande, compraba "lo que iba a hacer falta" a ojo. Los componentes se pedían igual que los tornillos, por mínimo, aunque su consumo no dependía de un promedio sino de qué muebles se iban a fabricar la semana siguiente. Y ese dato, el plan de producción, ya estaba en el sistema desde que las órdenes de venta tenían fecha (capítulo 8).
Con la planificación de materiales calculando cada semana qué componente hace falta y cuándo, y el punto de pedido reservado para lo que sí tiene demanda propia, las paradas bajaron a una por mes y el stock de componentes a USD 130.000: USD 50.000 de caja liberada y USD 4.800 por mes menos de paradas. De eso trata este capítulo: de pedir lo que hace falta, cuando hace falta, sin adivinar.
1. Dos tipos de demanda
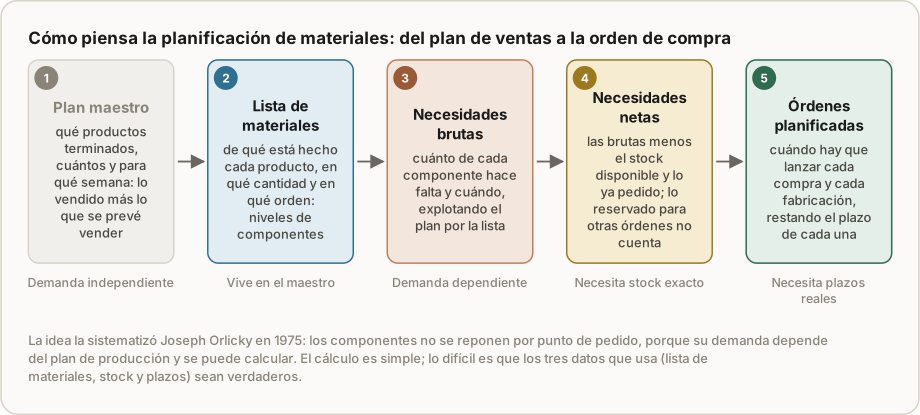
La distinción la hizo Joseph Orlicky en Material Requirements Planning (1975), el libro que convirtió en estándar lo que IBM y algunos fabricantes venían haciendo desde los sesenta:
- Demanda independiente: la de lo que el cliente compra directamente (un escritorio, un repuesto, una caja de tornillos que se revende). No se puede calcular; se pronostica a partir de la historia. Se repone por punto de pedido.
- Demanda dependiente: la de lo que se necesita para fabricar lo que se vende (las cuatro patas de cada escritorio). No hace falta pronosticarla: se calcula a partir del plan de producción y de la lista de materiales. Se planifica con la planificación de materiales (MRP, por su sigla en inglés).
El error de Escobar era tratar las patas como tornillos: reponerlas por mínimo, como si su consumo fuera un promedio, cuando su consumo exacto de las próximas semanas estaba escrito en el plan.
2. Punto de pedido y stock de seguridad
Para la demanda independiente, la pregunta es cuándo pedir. La respuesta es el punto de pedido: cuando el stock disponible baja a ese número, se lanza la orden.
Punto de pedido = demanda durante el plazo de entrega + stock de seguridad.
La demanda durante el plazo es lo que se espera vender mientras el pedido viaja. El stock de seguridad cubre la variación: las semanas en que se vende más que el promedio. La fórmula clásica, cuando la demanda varía y el plazo es estable, es:
Stock de seguridad = z × desvío de la demanda diaria × √plazo en días,
donde z depende del nivel de servicio que se quiere (la probabilidad de no quedarse sin stock en un ciclo): 1,65 para el 95 %, 2,05 para el 98 %. La tornillería de Escobar: demanda de 10 cajas por día hábil, desvío de 4 cajas por día, plazo de 8 días, nivel de servicio del 95 %. Stock de seguridad = 1,65 × 4 × √8 = 19 cajas. Punto de pedido = 10 × 8 + 19 = 99 cajas.
Tres advertencias prácticas. El plazo tiene que ser el real, medido (capítulo 11); con el plazo del vendedor, todo llega tarde. El nivel de servicio se elige por clase: alto para los artículos A que paran una venta o una línea, más bajo para los C (capítulo 12). Y el punto de pedido se recalcula cuando cambia la demanda; uno fijado hace dos años es un número de adorno.
Hay dos formas de aplicarlo. Revisión continua: el sistema mira el disponible después de cada movimiento y propone la orden cuando cruza el punto. Revisión periódica: cada semana (o cada quince días) se pide lo necesario para llegar a un máximo. La segunda junta pedidos a un mismo proveedor y simplifica la gestión; la primera reacciona antes. Los rutinarios de la matriz de Kraljic suelen ir por revisión periódica.
3. Cuánto pedir: la cantidad económica
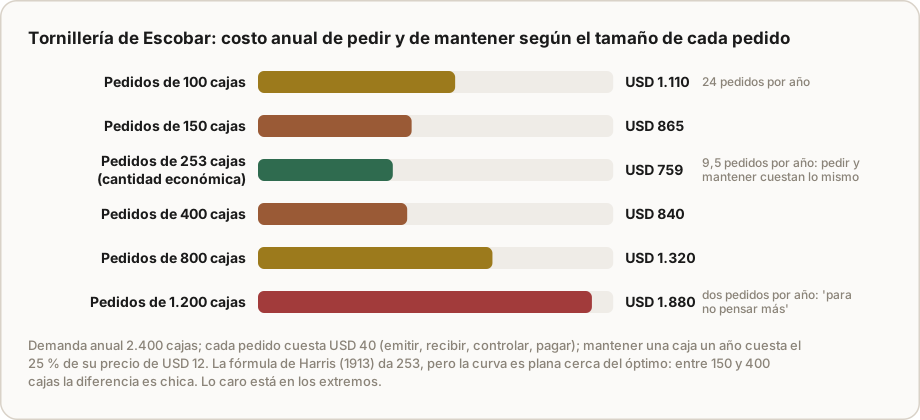
Pedir poco y seguido cuesta en gestión: cada pedido hay que emitirlo, recibirlo, controlarlo y pagarlo. Pedir mucho y de vez en cuando cuesta en stock: el costo de mantener del capítulo 12. La cantidad económica de pedido equilibra los dos, y la publicó Ford W. Harris en 1913 ("How Many Parts to Make at Once"):
Cantidad económica = √(2 × demanda anual × costo de cada pedido / costo de mantener una unidad un año)
Tornillería de Escobar: 2.400 cajas por año, USD 40 por pedido, mantener una caja un año cuesta el 25 % de USD 12 = USD 3. Cantidad económica = √(2 × 2.400 × 40 / 3) = 253 cajas, unos 9,5 pedidos por año, con un costo anual de pedir y mantener de USD 759.
La lección importante está en la figura: la curva es plana cerca del óptimo. Pedir 150 o 400 cajas cuesta 865 u 840, casi lo mismo. Lo caro está en los extremos: pedir 100 cajas cada dos semanas (1.110) o 1.200 dos veces por año "para no pensar más" (1.880). Por eso la fórmula se usa para encontrar el orden de magnitud, y después se redondea al empaque del proveedor, al mínimo de compra o a un descuento por volumen, que muchas veces pesa más que la fórmula (ejercicio 2).
4. La planificación de materiales
Para la demanda dependiente, el sistema hace una cuenta que a mano es imposible de sostener cada semana, y que tiene cuatro pasos:
- Plan maestro: qué productos terminados, cuántos y para qué semana. Sale de las órdenes de venta con fecha y del pronóstico de lo que se va a vender.
- Explosión por la lista de materiales: cada producto tiene su lista de materiales, con los componentes, sus cantidades y sus niveles (el escritorio lleva una tapa, que lleva 1,4 m² de melamina). El sistema multiplica el plan por la lista y obtiene las necesidades brutas de cada componente, por semana.
- Necesidades netas: a las brutas les resta el stock disponible (el que no está reservado para otras órdenes) y lo que ya está pedido y por llegar.
- Órdenes planificadas: para cada necesidad neta, una orden de compra o de fabricación, lanzada antes por el plazo de cada componente. Si las patas tardan tres semanas y hacen falta en la semana 5, hay que pedirlas en la semana 2.
El resultado es una lista de acciones por semana: qué comprar, qué fabricar y cuándo. Y una advertencia que los libros de producción repiten desde Oliver Wight, que difundió el método en los años setenta: la planificación de materiales es tan buena como sus datos. Necesita tres datos verdaderos: la lista de materiales correcta (si dice tres patas y son cuatro, todo sale mal), el stock exacto (el 96 % de exactitud del capítulo 12 no es un lujo, es la condición) y los plazos reales. Con datos malos, calcula con precisión cosas falsas.
5. Qué hace el agente, y quién confirma
El agente de reposición es el que más rápido gana autonomía, porque su trabajo es repetitivo y verificable:
- Propone las órdenes de cada semana: las de compra (por punto de pedido o por planificación de materiales), agrupadas por proveedor y con el proveedor de mejor costo total; y las de fabricación de componentes. Compras y planta las revisan y aprueban.
- Avisa lo que ya está tarde: órdenes que el cálculo dice que debieron lanzarse la semana pasada, con el impacto en las fechas de entrega comprometidas (capítulo 8).
- Propone ajustes de parámetros: puntos de pedido y stocks de seguridad que la demanda real dejó viejos.
- Detecta datos sospechosos: listas de materiales con consumos reales muy distintos a lo que dicen, plazos que los proveedores no cumplen.
Con historial, las órdenes de los artículos rutinarios pueden salir solas, con aviso; las de los estratégicos y cuellos de botella, siempre con una persona. Es la regla del libro integrado.
Ejemplo resuelto: 120 escritorios para la semana 6
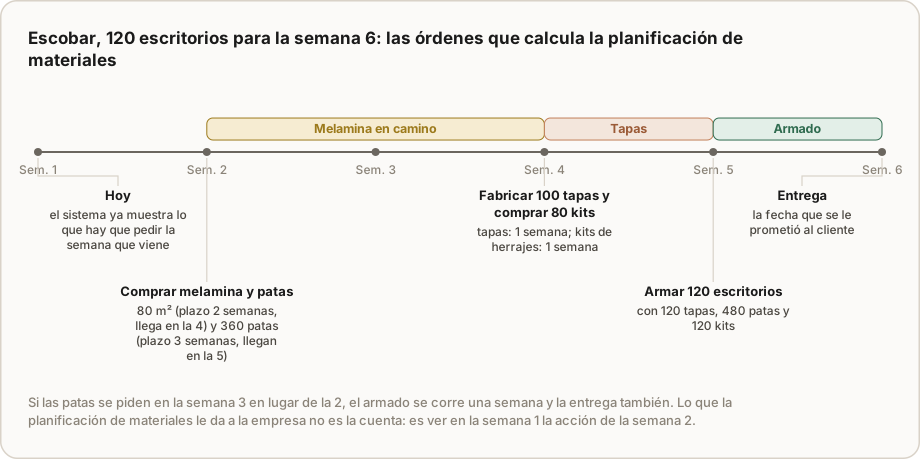
Los datos. Estamos en la semana 1. Hay que entregar 120 escritorios en la semana 6. Lista de materiales de un escritorio: 1 tapa (fabricada en planta, plazo 1 semana), 4 patas metálicas (compradas, plazo 3 semanas) y 1 kit de herrajes (comprado, plazo 1 semana); cada tapa lleva 1,4 m² de melamina (comprada, plazo 2 semanas). El armado lleva 1 semana. Stock disponible: 20 tapas, 120 patas, 40 kits, 60 m² de melamina.
La cuenta.
| Componente | Necesidad bruta | Disponible | Necesidad neta | Se lanza |
|---|---|---|---|---|
| Escritorio (armado, 1 semana) | 120 en la semana 6 | 0 | 120 | semana 5 |
| Tapa (fabricada, 1 semana) | 120 en la semana 5 | 20 | 100 | semana 4 |
| Melamina (comprada, 2 semanas) | 100 × 1,4 = 140 m² en la semana 4 | 60 m² | 80 m² | semana 2 |
| Patas (compradas, 3 semanas) | 120 × 4 = 480 en la semana 5 | 120 | 360 | semana 2 |
| Kit de herrajes (comprado, 1 semana) | 120 en la semana 5 | 40 | 80 | semana 4 |
Lo que hay que hacer. En la semana 2: comprar 80 m² de melamina y 360 patas. En la semana 4: fabricar 100 tapas y comprar 80 kits. En la semana 5: armar 120 escritorios. El dato más valioso de la tabla es el de las patas: si se piden en la semana 3, llegan en la 6, el armado se corre a la 6 y la entrega a la 7. Hoy, en la semana 1, el sistema ya lo muestra.
El resultado en Escobar después de seis meses. Paradas de línea por faltantes: de 5 a 1 por mes, USD 4.800 por mes menos. Stock de componentes: de USD 180.000 a 130.000, porque ya no se compra "lo que va a hacer falta" a ojo. Compras urgentes: casi ninguna en componentes. Y una corrección que salió del propio cálculo: tres listas de materiales tenían cantidades distintas a las reales (una cajonera que llevaba cuatro correderas según la lista y seis en la planta), detectadas porque el consumo real no cerraba con lo planificado.
Ejercicios
Ejercicio 1 · Cálculo: el punto de pedido de Distribuidora Lamas
Lamas vende filtros de aceite de un modelo: 30 por semana en promedio, con un desvío de 10 por semana. El proveedor entrega en 2 semanas. Calculá el stock de seguridad y el punto de pedido para un nivel de servicio del 95 % y del 98 %. ¿Cuánto stock adicional cuesta pasar de uno a otro?
Solución
95 %: stock de seguridad = 1,65 × 10 × √2 = 23 filtros; punto de pedido = 30 × 2 + 23 = 83. 98 %: 2,05 × 10 × √2 = 29 filtros; punto de pedido = 89. Pasar del 95 % al 98 % cuesta 6 filtros más de stock de seguridad permanente, un 26 % más.
Cómo se decide: si el filtro es un artículo A que hace perder al taller cliente (que se va a otro distribuidor), el 98 % vale los 6 filtros; si es un C con sustitutos, el 95 % alcanza. Y una advertencia de la fórmula: los niveles de servicio muy altos cuestan cada vez más (99 % pide z = 2,33; 99,9 %, z = 3,09): el último punto de servicio es el más caro.
Ejercicio 2 · Decisión: la cartulina de Gráfica del Oeste
La imprenta usa 1.800 resmas de cartulina por año, a USD 20 la resma. Cada pedido le cuesta USD 50 entre emitirlo, recibirlo y pagarlo, y mantener stock le cuesta el 25 % del valor por año. El proveedor ofrece un 3 % de descuento si el pedido es de 300 resmas o más. Calculá la cantidad económica, su costo anual total (compra más pedir más mantener) y compará con pedir de a 300 con descuento.
Solución
Cantidad económica = √(2 × 1.800 × 50 / (0,25 × 20)) = √36.000 = 190 resmas. Costo anual: compra 1.800 × 20 = 36.000; pedir 1.800 / 190 × 50 = 474; mantener 190 / 2 × 5 = 475; total USD 36.949.
Con pedidos de 300 a USD 19,40: compra 1.800 × 19,40 = 34.920; pedir 1.800 / 300 × 50 = 300; mantener 300 / 2 × 0,25 × 19,40 = 728; total USD 35.948. El descuento ahorra unos USD 1.000 por año aunque se aleje de la cantidad económica, porque el 3 % sobre toda la compra pesa más que el costo extra de mantener. La lección: la fórmula da el orden de magnitud; las condiciones reales del proveedor deciden. Y un control: el depósito tiene que tener lugar para 300 resmas, y la cartulina no se tiene que arruinar en dos meses.
Ejercicio 3 · Diseño: 80 cajoneras para la semana 5
Estamos en la semana 1. Escobar tiene que entregar 80 cajoneras en la semana 5. Lista de materiales de una cajonera: 1 cuerpo (fabricado, plazo 1 semana), 3 pares de correderas (compradas, plazo 2 semanas) y 1 cerradura (comprada, plazo 3 semanas); cada cuerpo lleva 2,2 m² de melamina (plazo 2 semanas). El armado lleva 1 semana. Stock: 10 cuerpos, 90 pares de correderas, ninguna cerradura, y 60 m² de melamina, todos ya reservados para los escritorios del ejemplo. Calculá las órdenes y decí qué hay que hacer esta semana.
Solución
Cajoneras: 80 en la semana 5 → armado se lanza en la semana 4. Cuerpos: 80 en la semana 4; disponibles 10; netos 70 → se fabrican desde la semana 3. Melamina: 70 × 2,2 = 154 m² en la semana 3; disponible 60 − 60 reservados = 0; neta 154 m² → se compra en la semana 1. Correderas: 80 × 3 = 240 pares en la semana 4; disponibles 90; netos 150 → se compran en la semana 2. Cerraduras: 80 en la semana 4; disponibles 0; netas 80 → se compran en la semana 1.
Esta semana hay que lanzar dos compras: 154 m² de melamina y 80 cerraduras. Si la cerradura tardara 4 semanas, habría que haberla pedido la semana pasada: la cajonera no llega a la semana 5, y la fecha se renegocia hoy con el cliente, no en la semana 5. Y el error que el cálculo evita: contar los 60 m² de melamina como disponibles, cuando ya tienen dueño.
Ejercicio 4 · Para tu empresa
Elegí tu producto más vendido y escribí su lista de materiales con cantidades y plazos reales. Hacé la tabla del ejemplo para el próximo pedido grande y marcá qué hay que lanzar esta semana. Después tomá tus cinco artículos de reventa más importantes y calculá su punto de pedido con el plazo real y un nivel de servicio del 95 %: compará con el mínimo que usás hoy. Si la lista de materiales o el plazo no los podés escribir con certeza, ahí está el trabajo previo a cualquier sistema.
Errores comunes
- Reponer componentes por mínimo: su demanda depende del plan y se calcula; el promedio llega tarde o sobra.
- Plazos del vendedor: todo el cálculo se corre y la orden se lanza tarde.
- Contar el stock reservado como disponible: la melamina de los escritorios no está para las cajoneras.
- Listas de materiales que nadie revisa: el cálculo exacto de una lista falsa es exactamente falso.
- Buscar la cantidad económica exacta: la curva es plana; lo que importa es no irse a los extremos y aprovechar las condiciones del proveedor.
- Puntos de pedido de hace dos años: con la demanda que cambió, sobran o faltan.
Lo que hay que registrar
En los maestros: lista de materiales con cantidades y niveles, plazo real por proveedor y por componente fabricado, parámetros de reposición por artículo (punto de pedido, stock de seguridad, cantidad a pedir, nivel de servicio por clase). En la operación: el plan maestro (órdenes de venta con fecha y pronóstico), el stock disponible con reservas, las órdenes abiertas con fecha prometida. Con eso, el sistema calcula cada semana lo que hay que lanzar, y el agente tiene con qué proponer.
| Indicador | Qué dice |
|---|---|
| Paradas o atrasos por faltante de componentes | Si la planificación llega a tiempo |
| Órdenes lanzadas tarde según el cálculo | Si se actúa sobre lo que el sistema muestra |
| Cobertura de stock en semanas por artículo | Lo que sobra y lo que falta |
| Nivel de servicio real por clase | Si el stock de seguridad está bien calculado |
| Diferencias entre consumo real y lista de materiales | Qué lista corregir |
Resumen en cinco líneas
- La demanda independiente (lo que compra el cliente) se repone por punto de pedido; la dependiente (lo que se necesita para fabricar) se calcula con la planificación de materiales.
- Punto de pedido = demanda durante el plazo + stock de seguridad; el stock de seguridad depende del desvío de la demanda, del plazo y del nivel de servicio elegido por clase.
- La cantidad económica equilibra el costo de pedir y el de mantener; la curva es plana cerca del óptimo y las condiciones del proveedor suelen decidir.
- La planificación de materiales explota el plan maestro por la lista de materiales, resta el disponible y lo pedido, y lanza cada orden antes por su plazo; necesita listas, stock y plazos verdaderos.
- El agente propone las órdenes de cada semana y avisa lo que ya está tarde; las personas aprueban, y los rutinarios pueden soltarse con historial.
Preguntas de repaso
1. ¿Por qué a Escobar le faltaban patas y le sobraban otros componentes al mismo tiempo? Porque reponía los componentes por mínimo, como si su consumo fuera un promedio, cuando dependía del plan de producción. La planificación de materiales calcula exactamente cuántas patas hacen falta y cuándo, a partir de los escritorios a fabricar.
2. ¿Qué es el stock de seguridad y de qué depende? El stock que cubre la variación de la demanda durante el plazo de entrega. Depende del desvío de la demanda, de la raíz del plazo y del nivel de servicio elegido (z = 1,65 para 95 %, 2,05 para 98 %).
3. ¿Por qué no hace falta pedir exactamente la cantidad económica? Porque la curva de costo total es plana cerca del óptimo: pedir un poco más o un poco menos cuesta casi lo mismo. Lo caro está en los extremos, y un descuento por volumen o un empaque del proveedor pesan más que la fórmula.
4. ¿Cuáles son los cuatro pasos de la planificación de materiales? Plan maestro, explosión por la lista de materiales (necesidades brutas), resta del disponible y lo pedido (necesidades netas), y órdenes planificadas lanzadas antes por el plazo de cada componente.
5. ¿Qué tres datos tienen que ser verdaderos para que la planificación sirva? La lista de materiales, el stock disponible (con sus reservas) y los plazos reales de cada proveedor y de cada fabricación.
Conceptos clave
- Demanda independiente: la de lo que compra el cliente; se pronostica.
- Demanda dependiente: la de lo que se necesita para fabricar; se calcula.
- Punto de pedido: el nivel de stock disponible en el que se lanza la orden.
- Stock de seguridad: el colchón para la variación de la demanda durante el plazo.
- Nivel de servicio: la probabilidad de no quedarse sin stock en un ciclo de reposición.
- Cantidad económica de pedido: la que equilibra el costo de pedir y el de mantener.
- Plan maestro: qué productos terminados, cuántos y para cuándo.
- Lista de materiales: de qué está hecho cada producto, en qué cantidad y en qué niveles.
- Necesidad neta: la bruta menos el disponible y lo ya pedido.
- Orden planificada: la compra o fabricación que el cálculo propone, lanzada antes por su plazo.
Referencias
- Harris, Ford W. "How Many Parts to Make at Once". Factory, The Magazine of Management, vol. 10, n.º 2, 1913.
- Orlicky, Joseph. Material Requirements Planning. McGraw-Hill, 1975.
- Wight, Oliver W. MRP II: Unlocking America's Productivity Potential. CBI Publishing, 1981.
- Silver, Edward A.; Pyke, David F. y Thomas, Douglas J. Inventory and Production Management in Supply Chains. CRC Press, 2017.
Lo que sigue
Con esto cierra la parte III: comprar, guardar y reponer. La parte IV, producción y operaciones, empieza por el capítulo 14: órdenes de trabajo y rutas, con etapas, secciones, máquinas, tiempos estándar y responsables. Si querés armar la lista de materiales de tu producto principal con alguien, Alex lo hace con vos.