Calidad y trazabilidad: controles que frenan, no conformidades que no vuelven
Un control que se anota y no frena nada es un trámite. Los controles por etapa con tolerancia y bloqueo del lote, la no conformidad con causa, acción y verificación, la trazabilidad hacia atrás y hacia adelante con balance de masa, el costo de la calidad en cuatro categorías, y el agente que arma la consulta de un reclamo en minutos. Con caso resuelto, figuras, ejercicios y glosario. Libro El ERP completo, capítulo 17.
Libro El ERP completo, capítulo 17 (parte IV: Producción y operaciones). Anterior: consumo real, scrap y costo por orden. Índice en la Escuela.
Al terminar este capítulo vas a poder:
- Armar un plan de control por etapa con tolerancias y la regla que bloquea un lote fuera de rango.
- Registrar una no conformidad completa: contención, causa, acción correctiva y verificación.
- Recorrer la trazabilidad de un lote hacia atrás y hacia adelante, y comprobarla con un balance de masa.
- Calcular el costo de la calidad en sus cuatro categorías y leer dónde conviene invertir.
El caso: Cosmética Bruno, el control que se anotaba y no frenaba nada
Cosmética Bruno fabrica cremas, champús y jabones líquidos para perfumerías y farmacias: 28 personas, unos USD 95.000 de ventas por mes. Un lunes, una perfumería devolvió potes de crema corporal con las fases separadas: el aceite arriba, el agua abajo. Eran del lote C-0815.
Un año antes había pasado algo parecido, y la respuesta había sido la de casi todas las fábricas sin sistema: tres días revisando planillas de producción en papel para entender qué lote era y cuándo se había hecho, y como nadie podía asegurar qué otros lotes tenían el problema, se retiraron los cuatro lotes de esa crema que estaban en el mercado: 12.000 potes, USD 28.800 a costo. La causa nunca se encontró.
Esta vez la fábrica ya tenía el sistema con órdenes, lotes y controles por etapa. En veinte minutos, la jefa de calidad, Natalia, fue del lote reclamado a la orden que lo produjo, la mezcladora, el turno, los lotes de insumo y los controles registrados. El dato estaba ahí: la emulsión se había hecho a 62 °C, y el procedimiento pedía entre 70 y 75. El operario lo había medido con el termómetro de control y lo había anotado, correctamente. Nadie lo había frenado, porque el control no tenía rango ni regla de bloqueo: se registraba y se seguía.
Con la causa a la vista, la búsqueda hacia adelante fue simple: el sistema listó los lotes con temperatura de emulsión fuera de rango en el último mes. Había uno más, el C-0809, todavía en el depósito: se bloqueó, se analizó, también separaba, y se reprocesó. Del C-0815 se retiraron 1.900 potes de 9 clientes y se bloquearon 1.100 en el depósito. Entre retiro y reproceso, USD 8.700. Y la causa de la temperatura baja, la termocupla descalibrada del controlador de la mezcladora, se corrigió con un plan de calibración. De eso trata este capítulo.
1. Calidad es un sistema, no una inspección
La idea que ordena este capítulo viene de la segunda mitad del siglo XX. Armand Feigenbaum propuso en los años cincuenta el control total de la calidad: la calidad no se logra inspeccionando al final, sino controlando cada etapa donde puede fallar. Kaoru Ishikawa la llevó a las fábricas japonesas con herramientas simples que cualquier operario podía usar, y Joseph Juran la resumió en tres procesos: planificar la calidad, controlarla y mejorarla.
Para un sistema de gestión, eso se traduce en tres piezas que este libro ya tiene casi armadas:
- Controles por etapa, registrados en la orden donde ocurren (capítulo 14).
- Lotes que conectan insumos, órdenes, productos y clientes (capítulo 12).
- No conformidades con su causa y su acción, para que el mismo problema no vuelva.
La norma ISO 9001 pide exactamente eso, con otras palabras: procesos controlados, información documentada que demuestre los controles, tratamiento de las no conformidades y acciones correctivas eficaces. Una empresa que opera así con su sistema tiene casi todo lo que una auditoría va a pedir; la certificación es consecuencia, no un proyecto aparte.
2. El plan de control: qué se controla, dónde y con qué tolerancia
El plan de control es la lista de los controles de cada producto, etapa por etapa. Cada control tiene cinco datos:
| Dato | Ejemplo en la crema de Bruno |
|---|---|
| Etapa | Emulsión, en la mezcladora |
| Característica | Temperatura de la fase acuosa al emulsionar |
| Tolerancia | 70 a 75 °C |
| Método y frecuencia | Termómetro de control, independiente del controlador de la mezcladora, al inicio y al final de cada emulsión |
| Reacción si sale del rango | El sistema bloquea el lote: no puede pasar a envasado sin la liberación de calidad |
Los controles se ubican en tres lugares:
- Recepción: certificado del proveedor, aspecto, y los ensayos que importan para cada insumo. Un insumo rechazado vuelve con motivo (compras, capítulo 11).
- Proceso: las variables que deciden el resultado, donde todavía se puede corregir. Es el control más barato, porque frena el problema antes de que se convierta en producto.
- Producto terminado: los ensayos finales y la liberación del lote. Hasta que calidad lo libera, el lote está en cuarentena y ningún pedido puede tomarlo.
La quinta columna es la que faltaba en Bruno. Un control sin reacción definida es un dato; con reacción, es una barrera. El sistema la aplica sin depender de que alguien se acuerde: si la temperatura cargada está fuera del rango, el lote queda bloqueado y aparece en la bandeja de calidad.
Bloqueado no quiere decir perdido. Un lote fuera de rango tiene tres salidas, y las tres se registran: se reprocesa si el proceso lo permite (volver a emulsionar, retrabajar una pieza), se descarta como scrap con su motivo, o se libera por concesión cuando el desvío no afecta el uso y alguien con autoridad lo firma. La concesión es la salida más peligrosa, porque es la que convierte el bloqueo en trámite si se usa por costumbre. Por eso tiene reglas: la decide calidad y no producción, queda escrita con su justificación y, si es una característica que el cliente pidió, con su acuerdo. Si un mismo control termina en concesión todos los meses, el problema no es el lote: o la tolerancia está mal fijada, o el proceso no es capaz de cumplirla, y cualquiera de las dos cosas se corrige en el plan de control, no lote por lote.
3. La no conformidad: contener, encontrar la causa, corregir, verificar
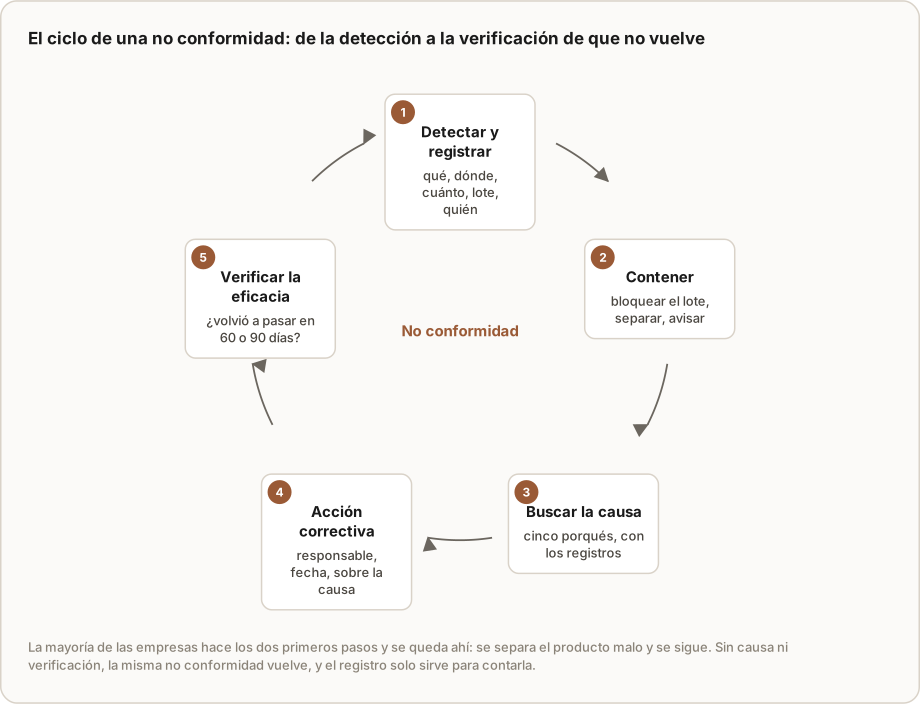
Una no conformidad es cualquier incumplimiento de un requisito: un lote fuera de rango, un insumo rechazado, un reclamo de un cliente, un error de etiquetado. El sistema la registra como un documento con cinco pasos:
- Detectar y registrar: qué pasó, dónde, cuánto, en qué lote y quién lo detectó.
- Contener: bloquear lo afectado, separarlo, avisar. Es la urgencia, y es lo que casi todas las empresas ya hacen.
- Buscar la causa: con los registros, no con opiniones. La técnica de los cinco porqués de Taiichi Ohno sirve para no quedarse en la primera respuesta.
- Acción correctiva: sobre la causa, con responsable y fecha.
- Verificar la eficacia: a los 60 o 90 días, ¿volvió a pasar? Si volvió, la causa no era esa.
En Bruno, los cinco porqués fueron cortos porque los registros estaban: ¿por qué separó la crema? Porque la emulsión se hizo fría. ¿Por qué se hizo fría? Porque el controlador de la mezcladora cortaba el calentamiento creyendo que había 72 °C: su termocupla marcaba diez grados de más. ¿Por qué marcaba mal? Porque nunca se había calibrado desde que se instaló. ¿Por qué nunca? Porque no había un plan de calibración. La acción correctiva no fue "tener más cuidado": fue el plan de calibración de los instrumentos, que el capítulo 18 integra al mantenimiento.
4. Trazabilidad: hacia atrás, hacia adelante y el balance de masa
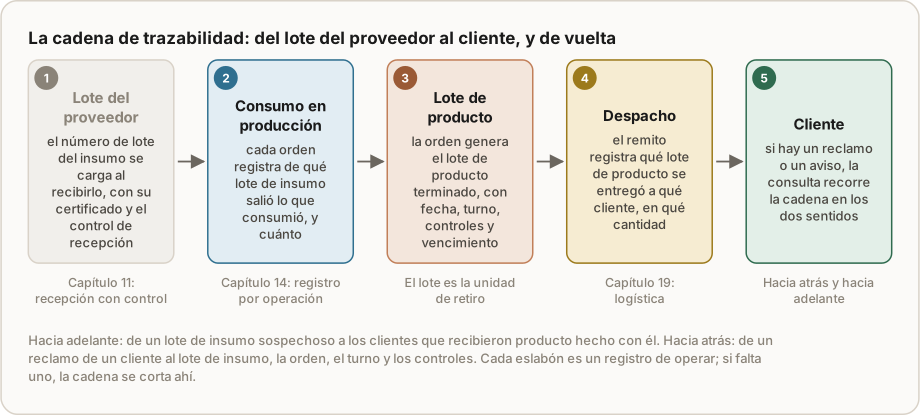
El capítulo 12 mostró la trazabilidad hacia adelante: de un lote de insumo sospechoso a los clientes que recibieron producto hecho con él. El reclamo de Bruno muestra la otra dirección:
- Hacia atrás: del lote reclamado a la orden, la máquina, el turno, los operarios, los controles y los lotes de insumo. Sirve para encontrar la causa.
- Hacia adelante: de la causa a todos los lotes que la comparten, y de cada lote a sus clientes. Sirve para contener sin retirar de más.
Dos decisiones definen cuánto vale la trazabilidad:
- El tamaño del lote. El lote es la unidad mínima de retiro. Si se define un lote por día, un problema de una hora obliga a retirar el día entero; si se define por mezcla o por turno, el retiro se achica. Lotes más chicos cuestan más registro; la regla práctica es que el lote coincida con la unidad de proceso donde las condiciones son iguales (una mezcla, una colada, una tirada).
- El balance de masa. Para saber que la trazabilidad es confiable, se comprueba que cierra: lo recibido de un lote de insumo tiene que ser igual a lo consumido en las órdenes más lo que queda en el depósito más el scrap registrado. Si sobran o faltan kilos, hay consumos sin lote, y la cadena tiene un agujero justo donde nadie lo ve.
La ISO 22005, para alimentos, pide verificar periódicamente que el sistema de trazabilidad funciona, y las buenas prácticas de fabricación de cosmética y medicamentos piden un procedimiento de retiro probado. La forma práctica de cumplir con las dos es el simulacro de retiro: elegir un lote al azar y medir cuánto se tarda en saber dónde está todo. Con el sistema, el simulacro es una consulta; la primera vez que se hace suele mostrar los eslabones que faltan.
5. El costo de la calidad
Juran y Feigenbaum propusieron medir la calidad en dinero, en cuatro categorías:
- Prevención: lo que se gasta para que no falle: capacitación, calibración, diseño de procesos, plan de control.
- Evaluación: lo que se gasta en controlar: ensayos, inspecciones, auditorías.
- Fallas internas: lo que falla antes de llegar al cliente: scrap, retrabajos, reprocesos (capítulo 16).
- Fallas externas: lo que falla en el cliente: reclamos, devoluciones, retiros, garantías, y el cliente que no vuelve.
Philip Crosby lo dijo con una frase que tituló su libro de 1979: la calidad es gratis. No porque no cueste, sino porque cada dólar bien puesto en prevención ahorra varios en fallas. En la mayoría de las pymes, las fallas son la mayor parte del costo de la calidad, y la prevención casi no existe. El sistema permite medir las cuatro con lo que ya registra: el scrap y los retrabajos con su motivo, las no conformidades con su costo, los retiros, las horas de control.
6. Qué hace el agente, y quién decide
- Arma la consulta de un reclamo: del lote reclamado, hacia atrás y hacia adelante, con los controles fuera de rango marcados y los lotes que comparten la causa probable.
- Vigila los controles: avisa de las variables que se acercan al límite antes de salirse, y de los controles que no se cargaron.
- Sigue las no conformidades: recuerda las acciones vencidas y programa la verificación de eficacia.
- Corre el simulacro y el balance de masa: una vez por mes, sobre un lote al azar, e informa los eslabones que faltan.
La jefa de calidad libera los lotes y aprueba las acciones; el dueño decide los retiros y la comunicación con los clientes y la autoridad sanitaria. El agente no libera lotes ni cierra no conformidades: son decisiones con responsabilidad legal (primero el sistema, después los agentes).
Ejemplo resuelto: el reclamo del lote C-0815
Hacia atrás. Lote C-0815, 3.000 potes de 200 g, producido por la OP-2210, mezcladora 2, turno tarde. Controles: temperatura de emulsión 62 °C (tolerancia 70 a 75), viscosidad dentro del rango, pH dentro del rango. Insumos: el lote de emulsionante también se usó en los lotes C-0817 y C-0820, sin reclamos y con temperaturas en rango. Conclusión: la causa probable es el proceso, no el insumo.
Hacia adelante. Lotes del último mes con temperatura de emulsión fuera de rango: C-0815 y C-0809. El C-0809 está completo en el depósito, todavía sin despachar: se bloquea y se analiza. Del C-0815, 1.100 potes en el depósito (se bloquean) y 1.900 despachados a 9 clientes, con remito y cantidad de cada uno.
Contención y costo. Se retiran los 1.900 potes y se destruyen junto con los 1.100 del depósito: 3.000 potes a USD 2,40 = USD 7.200. El C-0809 también separa en el ensayo de estabilidad; se reprocesa a USD 0,50 por pote: USD 1.500. Total: USD 8.700, contra los 28.800 del retiro del año anterior.
Causa y acción. Termocupla descalibrada; acción: plan de calibración trimestral de los instrumentos críticos, y bloqueo automático del lote si la temperatura cargada sale del rango. Verificación: a los 90 días, ningún lote fuera de rango llegó a envasado.
Ejercicios
Ejercicio 1 · Cálculo: el costo de la calidad de Metalúrgica Ribera
En el año anterior a medir el costo real por orden, Ribera vendió unas 18 estructuras por mes a USD 1.400. Gastó USD 600 en prevención (capacitación en medición), USD 1.200 en evaluación (controles dimensionales), USD 4.800 en retrabajos y USD 3.000 en recorte de acero por encima de la merma prevista, y USD 2.400 en reparaciones en obra de clientes. Calculá el costo de la calidad total, su peso sobre las ventas y la parte que son fallas. ¿Dónde invertirías primero?
Solución
Ventas: 18 × 1.400 × 12 = USD 302.400. Costo de la calidad: prevención 600 + evaluación 1.200 + fallas internas (4.800 + 3.000) 7.800 + fallas externas 2.400 = USD 12.000, un 4,0 % de las ventas. Las fallas son 10.200, el 85 % del total; la prevención, el 5 %.
La primera inversión va a prevención en la causa más grande de las fallas: si el 60 % de los retrabajos nace de medidas mal tomadas en el corte (capítulo 16), un control de medidas antes de soldar y la capacitación en medición atacan unos USD 2.900 por año de retrabajos con un gasto mucho menor. El plan de despiece ataca el recorte. Las fallas externas son las más caras por caso, porque además del costo está el cliente: cada reparación en obra se registra como no conformidad con su causa.
Ejercicio 2 · Diagnóstico: el balance que no cierra
Una fábrica de jabones recibió un lote de 1.000 kg de glicerina. Según el sistema, las órdenes consumieron 870 kg de ese lote y quedan 80 kg en el depósito. No hay scrap registrado. ¿Qué indica el balance, y qué revisás?
Solución
Recibido 1.000; consumido más stock 950. Faltan 50 kg, un 5 %: el balance no cierra. Puede haber consumos cargados a otro lote o sin lote, derrames o purgas sin registrar, una diferencia de unidad (kilos contra litros) o un error de recepción. Mientras no se explique, la trazabilidad de ese insumo no es confiable: si mañana hay un aviso del proveedor, puede haber producto con esa glicerina que el sistema no muestra. Se revisa en este orden: las órdenes del período que usaron glicerina de otros lotes, los movimientos sin lote, el scrap y las purgas del tanque, y el conteo físico. La corrección de fondo es que el consumo no pueda registrarse sin lote.
Ejercicio 3 · Decisión: el tamaño del lote
La crema ya tiene un lote por mezcla, pero el jabón líquido de Bruno todavía tiene un lote por día de producción: tres mezclas de 1.200 kg, 6.000 frascos de 600 g, a USD 1,50 por frasco a costo. Calidad propone un lote por mezcla. ¿Qué cambia en un retiro por un problema de una sola mezcla, como el del C-0815, y qué cuesta?
Solución
Con un lote por día, un problema de una mezcla obliga a retirar las tres: 6.000 frascos, USD 9.000 a costo. Con un lote por mezcla, se retira solo la afectada: 2.000 frascos, USD 3.000. El costo del cambio es registro: tres lotes por día en lugar de uno, con sus etiquetas y sus controles de liberación, que con el sistema es casi nada porque la orden ya registra cada mezcla. La regla: el lote coincide con la unidad de proceso donde las condiciones son iguales, y en Bruno esa unidad es la mezcla.
Ejercicio 4 · Para tu empresa
Hacé un simulacro de retiro: elegí un lote de producto terminado del mes pasado y medí cuánto tardás en responder tres preguntas: con qué lotes de insumo se hizo, qué controles tuvo y a qué clientes llegó. Anotá dónde se cortó la cadena. Ese eslabón es tu primera tarea de calidad.
Errores comunes
- Controles sin tolerancia ni reacción: se anota y no frena nada.
- Inspeccionar solo al final: el problema llega cuando ya es producto.
- Contener y no buscar la causa: la no conformidad vuelve.
- "Tener más cuidado" como acción correctiva: no corrige ninguna causa.
- Lotes demasiado grandes: el retiro es del tamaño del lote, no del problema.
- Consumos sin lote: el balance de masa no cierra y la trazabilidad tiene agujeros.
Lo que hay que registrar
En el maestro de cada producto, el plan de control con etapa, característica, tolerancia, método, frecuencia y reacción. En cada orden, los resultados de los controles y los lotes de insumo consumidos. En cada lote de producto, su estado (cuarentena, liberado, bloqueado) y quién lo liberó. En cada no conformidad, la contención, la causa, la acción, el responsable y la verificación. Con eso, la auditoría se responde con consultas.
| Indicador | Qué dice |
|---|---|
| Tiempo de un simulacro de retiro | Si la trazabilidad funciona |
| Balance de masa de los insumos críticos | Si la cadena tiene agujeros |
| Lotes bloqueados por control de proceso | Cuánto frena el plan de control antes de que sea tarde |
| No conformidades reincidentes | Si las acciones correctivas atacan la causa |
| Costo de la calidad por categoría | Si se invierte en prevenir o se paga en fallas |
Resumen en cinco líneas
- La calidad se controla en cada etapa, no solo al final: recepción, proceso y producto terminado, con un plan de control escrito.
- Cada control tiene tolerancia y reacción; el sistema bloquea el lote fuera de rango hasta que calidad lo libera.
- La no conformidad se contiene, se analiza hasta la causa, se corrige sobre la causa y se verifica que no vuelva.
- La trazabilidad va hacia atrás para encontrar la causa y hacia adelante para contener sin retirar de más; el balance de masa prueba que es confiable.
- El costo de la calidad en cuatro categorías muestra que prevenir es más barato que fallar; el agente arma consultas y sigue acciones, y las personas liberan y deciden.
Preguntas de repaso
1. ¿Por qué el control de temperatura de Bruno no evitó el problema? Porque se registraba sin tolerancia ni reacción: el valor fuera de rango quedó anotado y nadie frenó el lote.
2. ¿Qué diferencia hay entre trazabilidad hacia atrás y hacia adelante? Hacia atrás va del lote reclamado a sus insumos, máquina, turno y controles, para encontrar la causa; hacia adelante va de la causa a todos los lotes y clientes afectados, para contener.
3. ¿Para qué sirve el balance de masa? Para comprobar que lo recibido de un lote de insumo es igual a lo consumido más lo que queda más el scrap; si no cierra, hay consumos sin lote y la trazabilidad tiene agujeros.
4. ¿Cuáles son las cuatro categorías del costo de la calidad? Prevención, evaluación, fallas internas y fallas externas.
5. ¿Por qué "tener más cuidado" no es una acción correctiva? Porque no actúa sobre ninguna causa: la causa de Bruno era un instrumento sin calibrar, y la acción fue un plan de calibración y el bloqueo automático.
Conceptos clave
- Plan de control: controles de cada producto por etapa, con tolerancia, método, frecuencia y reacción.
- Liberación del lote: decisión de calidad que habilita un lote para la venta; antes está en cuarentena.
- No conformidad: incumplimiento de un requisito, registrado con contención, causa, acción y verificación.
- Cinco porqués: técnica para llegar a la causa preguntando por qué hasta encontrar algo que se pueda corregir.
- Acción correctiva: la que actúa sobre la causa para que el problema no vuelva.
- Trazabilidad hacia atrás y hacia adelante: del producto a sus orígenes, y de un origen a todos sus destinos.
- Balance de masa: comprobación de que lo recibido de un lote es igual a lo consumido, lo que queda y el scrap.
- Simulacro de retiro: prueba de cuánto se tarda en ubicar todo lo relacionado con un lote.
- Costo de la calidad: prevención, evaluación, fallas internas y fallas externas.
Referencias
- Feigenbaum, Armand V. Total Quality Control. McGraw-Hill, 1961 (tercera edición revisada, 1991).
- Juran, Joseph M. y Godfrey, A. Blanton (eds.). Juran's Quality Handbook. McGraw-Hill, quinta edición, 1999.
- Ishikawa, Kaoru. What Is Total Quality Control? The Japanese Way. Prentice-Hall, 1985.
- Crosby, Philip B. Quality Is Free. McGraw-Hill, 1979.
- Ohno, Taiichi. Toyota Production System: Beyond Large-Scale Production. Productivity Press, 1988.
- ISO 9001:2015, Sistemas de gestión de la calidad. Requisitos. Organización Internacional de Normalización.
- ISO 22005:2007, Trazabilidad en la cadena de piensos y alimentos. Principios generales y requisitos básicos para el diseño e implementación del sistema. Organización Internacional de Normalización.
Lo que sigue
El capítulo 18 es mantenimiento de activos: máquinas con sus horas, el preventivo, las paradas con su costo y la calibración de los instrumentos que, como en Bruno, deciden la calidad. Si querés hacer tu primer simulacro de retiro con alguien, Alex lo hace con vos.