Mantenimiento de activos: las máquinas que se rompen cuando más se las necesita
Una máquina del cuello de botella que se rompe no cuesta su reparación: cuesta las horas de toda la planta. El registro de cada activo con sus horas y su historia, correctivo, preventivo y predictivo, la criticidad que decide dónde invertir, el tiempo entre fallas y el tiempo de reparación, los repuestos críticos, la calibración, y el agente que programa el preventivo. Con caso resuelto, figuras, ejercicios y glosario. Libro El ERP completo, capítulo 18.
Libro El ERP completo, capítulo 18 (parte IV: Producción y operaciones). Anterior: calidad y trazabilidad. Índice en la Escuela.
Al terminar este capítulo vas a poder:
- Armar la ficha de cada activo con sus horas de uso, su plan y su historia.
- Elegir la estrategia de mantenimiento de cada activo según el impacto de su parada y su probabilidad de falla.
- Calcular el tiempo medio entre fallas, el tiempo medio de reparación y la disponibilidad de una máquina.
- Calcular lo que cuesta una hora parada según dónde está el activo en el proceso.
El caso: Metalúrgica Ribera, la soldadora que se rompía en la semana más cargada
En el capítulo 15, Ribera descubrió que su cuello de botella era la soldadura, y que cada hora de soldadura valía unos USD 43 de contribución, porque una hora perdida ahí era una hora perdida para toda la planta. Explotó el cuello, subordinó el resto y empezó a cumplir las fechas. Pero había algo que el programa no podía controlar: las máquinas.
Las dos soldadoras MIG se rompían cuando más se las usaba, que es lo que hacen las máquinas sin mantenimiento. En el último año habían parado nueve veces, 62 horas en total: un alimentador de alambre que se trababa, una antorcha recalentada, un contactor quemado. El puente grúa, sin el que no se mueve una estructura, había parado tres veces, 20 horas. El compresor, catorce horas. Cada parada era una urgencia: llamar al técnico, comprar el repuesto al precio del día, reprogramar. Héctor, el dueño, sentía que "las máquinas son así".
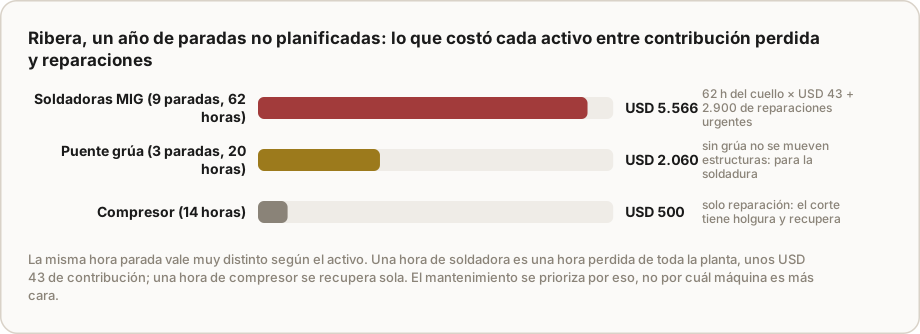
Cuando el encargado cargó en el sistema la ficha de cada activo y las paradas del año con su duración, la cuenta fue simple. Las paradas de las soldadoras y del puente grúa habían costado 82 horas del cuello de botella, unos USD 3.500 de contribución perdida, más USD 4.100 de reparaciones urgentes. El compresor, solo los USD 500 de su reparación: el corte, que tiene holgura, recuperaba esas horas sin que nadie lo notara. En total, USD 8.126 en un año, y casi todo en dos activos.
Ribera armó un plan preventivo para esos dos: mantenimiento por horas de arco para las soldadoras, una revisión diaria de cinco minutos a cargo de cada soldador, inspección trimestral del puente grúa y repuestos críticos en stock. Al año siguiente, las soldadoras pararon dos veces, ocho horas. Entre fallas y preventivo, el mantenimiento costó USD 3.816, unos 4.300 menos. Y la capacidad de la soldadura dejó de ser una esperanza. De eso trata este capítulo.
1. El activo en el sistema: ficha, horas e historia
El mantenimiento empieza por saber qué hay. Cada activo (máquina, vehículo, instalación, instrumento) tiene una ficha en el sistema con:
- Identificación: qué es, marca, modelo, número de serie, ubicación, centro de trabajo al que pertenece.
- Medidor de uso: horas de funcionamiento, horas de arco, kilómetros, ciclos, o lo que mejor represente el desgaste. Muchas veces sale del registro por operación del capítulo 14: si la orden registra cuántas horas trabajó la soldadora, el sistema suma las horas de la máquina sin que nadie las cargue.
- Plan de mantenimiento: qué tareas, cada cuántas horas o días, quién las hace, con qué repuestos.
- Historia: cada intervención, planificada o no, con fecha, duración de la parada, causa, repuestos y costo.
- Repuestos asociados: los que hay que tener en stock para ese activo.
La historia es lo que más vale y lo que casi nadie tiene. Sin historia, cada falla es una sorpresa; con historia, se ve que el alimentador de alambre de la soldadora 2 falló tres veces en el año, siempre después de unas 400 horas de arco, y que conviene cambiarle el rodillo cada 350.
2. Tres estrategias: correctivo, preventivo y predictivo
- Correctivo: se repara cuando se rompe. Es la estrategia por defecto de casi todas las pymes y la más cara para los activos importantes, porque la falla llega en el peor momento, con urgencia, sin repuesto y con la planta parada.
- Preventivo: se interviene antes de que falle, por tiempo (cada tres meses) o por uso (cada 500 horas). Cambia una parada larga y sorpresiva por una corta y programada, en el momento que menos molesta.
- Predictivo: se interviene cuando una medición indica que la falla se acerca: vibración, temperatura, ruido, consumo eléctrico, análisis de aceite. Es el más eficiente y el que más instrumentación pide.
No hay una estrategia mejor: hay una mejor para cada activo. En los años setenta, Stanley Nowlan y Howard Heap, analizando fallas de aviones para United Airlines, mostraron que la mayoría de los componentes no falla por edad sino de manera aleatoria, y que cambiar piezas por calendario a veces empeora las cosas. De ahí nació el mantenimiento centrado en la confiabilidad, que John Moubray difundió para la industria: para cada activo se pregunta qué función cumple, cómo puede fallar, qué consecuencias tiene la falla y cuál es la tarea que mejor la previene o la detecta. Para una pyme, la versión práctica es la matriz de criticidad.
3. La criticidad decide dónde invertir
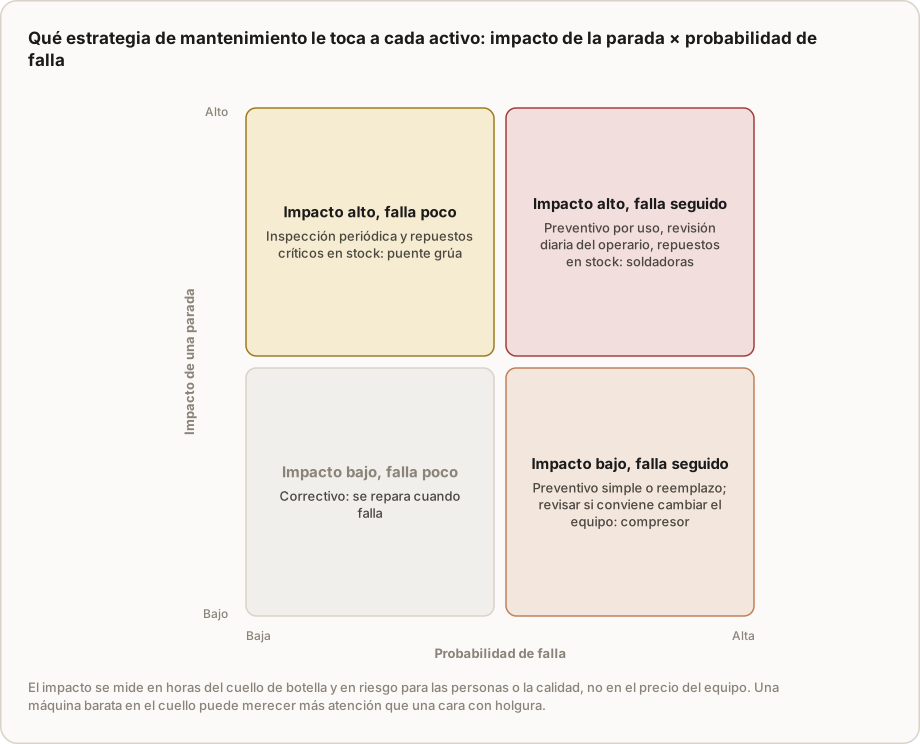
La criticidad de un activo combina dos preguntas: qué pasa si para y qué tan seguido falla. El impacto se mide en tres cosas, en este orden:
- Seguridad: si una falla puede lastimar a alguien, el activo es crítico aunque no pare la producción. El puente grúa lo es por las dos razones.
- Calidad: si una falla puede producir producto malo sin que se note, como la termocupla descalibrada de Cosmética Bruno en el capítulo 17.
- Capacidad: si para el cuello de botella, cada hora vale la contribución de toda la planta; si para un centro con holgura, se recupera.
El precio del equipo no está en la lista. El compresor de Ribera es más caro que una soldadora, y su parada vale casi nada porque el corte recupera; las soldadoras son baratas y su parada vale USD 43 por hora. La matriz ordena el esfuerzo: preventivo serio para lo de impacto alto, correctivo para lo de impacto bajo y falla rara, y revisar si conviene reemplazar lo que tiene impacto bajo pero falla seguido.
4. Medir: tiempo entre fallas, tiempo de reparación y disponibilidad
Con la historia en el sistema, tres indicadores salen solos:
- Tiempo medio entre fallas (MTBF, por sus siglas en inglés): horas de funcionamiento ÷ cantidad de fallas. Dice qué tan seguido falla.
- Tiempo medio de reparación (MTTR): horas de parada por fallas ÷ cantidad de fallas. Dice cuánto dura cada falla, e incluye esperar al técnico y conseguir el repuesto.
- Disponibilidad técnica = MTBF ÷ (MTBF + MTTR). La parte del tiempo en que el activo está en condiciones de trabajar.
Las dos soldadoras de Ribera tenían 2 × 168 horas nominales por mes, 4.032 en el año; descontadas las 62 horas de parada, funcionaron 3.970. Con 9 fallas, el MTBF era de 441 horas y el MTTR de 6,9 horas. La disponibilidad técnica, 98,5 %, parece alta, y ese es el engaño: un 1,5 % del cuello de botella son 62 horas por año, unos USD 2.700 de contribución, más las reparaciones y el caos de reprogramar.
Las dos palancas son distintas. El preventivo sube el MTBF (falla menos seguido); los repuestos en stock y un procedimiento claro bajan el MTTR (cada falla dura menos). En Ribera, al año siguiente, el MTBF de las soldadoras pasó a 2.012 horas y el MTTR a 4: el alimentador y las antorchas estaban en el estante.
La disponibilidad técnica es uno de los tres factores de la eficiencia global del equipo (OEE), que Seiichi Nakajima propuso junto con el mantenimiento productivo total: disponibilidad × rendimiento × calidad. El libro integrado la retoma en los indicadores de operaciones (capítulo 19), para quien la necesite.
5. El operario también mantiene
Nakajima, en el Instituto Japonés de Mantenimiento de Planta, desarrolló en los años setenta y ochenta el mantenimiento productivo total, y su idea más útil para una pyme es la del mantenimiento autónomo: el operario que usa la máquina hace la limpieza, la lubricación, los ajustes simples y la inspección diaria, porque es quien primero nota que algo suena distinto.
En Ribera, cada soldador dedica cinco minutos al empezar el turno a una lista de control en el sistema: estado de la antorcha, tensión del alambre, cables, ventilación. Si algo no está bien, carga un aviso; el encargado decide si se para ahora o al final del día. Unos 25 minutos por semana por soldador, dentro del tiempo que el capítulo 15 ya descontaba como disponibilidad. El efecto más grande no fue técnico: los soldadores dejaron de ver la máquina como "algo que se rompe" y empezaron a avisar antes.
6. Repuestos críticos y calibración
Repuestos críticos. El MTTR de Ribera tenía una parte grande de espera: el repuesto no estaba. Para cada activo crítico se define qué repuestos tienen que estar en stock, aunque roten poco: el alimentador de alambre, dos antorchas, los contactores del puente grúa. Es stock que el capítulo 12 marcaría como "sin movimiento", y es correcto que lo esté: se clasifica aparte como repuesto de mantenimiento y su indicador no es la rotación, sino las horas de parada que evita.
Calibración. Los instrumentos que deciden la calidad (termocuplas, balanzas, manómetros, calibres) son activos con su plan: frecuencia de calibración, patrón de referencia, tolerancia y resultado registrado. Un instrumento vencido se bloquea en el sistema como un lote fuera de rango. Es lo que Cosmética Bruno no tenía, y lo que la norma ISO 9001 pide para los equipos de medición.
Reparar o reemplazar. Con la historia en el sistema, la pregunta que siempre se discute con sensaciones pasa a tener números. Para un activo viejo se suma lo que cuesta por año: reparaciones, preventivo y contribución perdida por sus paradas. Para el reemplazo, lo que cuesta por año la máquina nueva: su amortización, su financiación y su mantenimiento, menos las paradas que evita. La comparación es una inversión como las del capítulo 13 del libro de administración, con flujos que salen de la ficha del activo y no de la memoria. Cuando el activo está en el cuello de botella, la contribución perdida suele decidir sola; cuando tiene holgura, casi siempre conviene seguir reparando.
7. Qué hace el agente, y quién decide
- Programa el preventivo: con las horas de uso de cada activo y la carga de la planta, propone la fecha de cada intervención en el momento que menos afecta al cuello de botella.
- Lee la historia: detecta fallas que se repiten en el mismo activo o el mismo componente, y propone ajustar el plan.
- Vigila repuestos y calibraciones: avisa de repuestos críticos por debajo del mínimo y de instrumentos por vencer.
- Calcula el costo de cada parada: horas perdidas del cuello por su contribución, más la reparación, para que la conversación sobre inversiones tenga números.
El encargado aprueba el programa de mantenimiento y decide si una máquina con aviso se para ahora o al final del turno; el dueño decide reparar o reemplazar (primero el sistema, después los agentes).
Ejemplo resuelto: el año de mantenimiento de Ribera
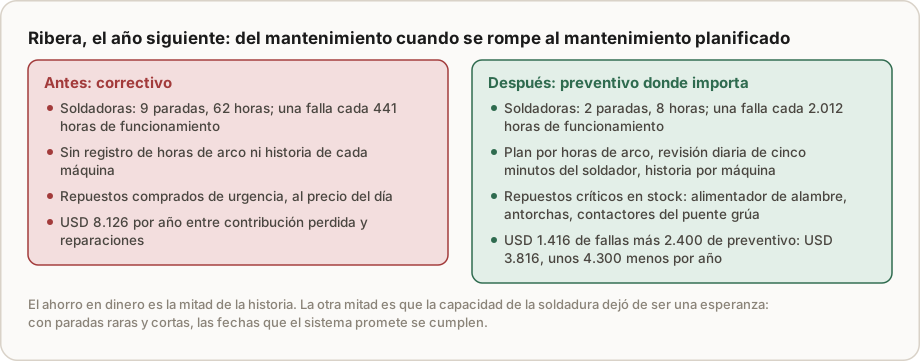
Antes, un año de correctivo. Soldadoras: 62 horas de parada × USD 43 = 2.666 de contribución perdida, más 2.900 de reparaciones: USD 5.566. Puente grúa: 20 horas × 43 = 860, más 1.200: USD 2.060. Compresor: el corte recupera, solo la reparación: USD 500. Total: USD 8.126.
El plan. Preventivo por horas de arco para las soldadoras; revisión diaria del soldador; inspección trimestral del puente grúa por un técnico; repuestos críticos en stock (USD 1.500 de una vez, como inventario). Costo anual del preventivo: USD 2.400 entre kits, técnico y repuestos de recambio programado.
Después, un año de preventivo. Soldadoras: 2 paradas, 8 horas. Puente grúa: 1 parada, 4 horas. Contribución perdida: (8 + 4) × 43 = 516; reparaciones 900. Fallas: USD 1.416. Con el preventivo: USD 3.816, contra 8.126. Ahorro: unos USD 4.300 por año, con una inversión de 1.500 en repuestos que se recupera en el primer semestre.
Indicadores de las soldadoras. MTBF: de (4.032 − 62) ÷ 9 = 441 horas a (4.032 − 8) ÷ 2 = 2.012 horas. MTTR: de 6,9 a 4 horas.
Ejercicios
Ejercicio 1 · Cálculo: la impresora de Gráfica del Oeste
La impresora principal de Gráfica del Oeste, su cuello de botella, tiene 352 horas nominales por mes. En el año paró 14 veces por fallas, 98 horas en total. Cada hora de esa máquina deja unos USD 60 de contribución. Calculá el MTBF, el MTTR, la disponibilidad técnica y el costo anual de las paradas en contribución.
Solución
Horas del año: 352 × 12 = 4.224; de funcionamiento, 4.224 − 98 = 4.126. MTBF: 4.126 ÷ 14 = 295 horas. MTTR: 98 ÷ 14 = 7 horas. Disponibilidad técnica: 295 ÷ (295 + 7) = 97,7 %. Contribución perdida: 98 × 60 = USD 5.880 por año, sin contar reparaciones. Con un MTTR de 7 horas, la primera pregunta es cuánto de eso es esperar al técnico o al repuesto: si la mitad, un stock de repuestos críticos y un técnico con contrato de respuesta bajan el costo a la mitad sin tocar la frecuencia de las fallas.
Ejercicio 2 · Decisión: la estrategia de cada activo
Una fábrica de pastas tiene: la amasadora-laminadora, su cuello de botella, que falla unas seis veces por año; la cámara de frío, que falla una vez cada dos años pero si para se pierde la producción del día; una selladora manual de repuesto que falla seguido; y una impresora de etiquetas en la oficina. Asigná la estrategia a cada uno.
Solución
Amasadora-laminadora: impacto alto y falla seguido: preventivo por horas de uso, revisión diaria del operario, repuestos críticos en stock (cuchillas, correas, rodamientos), y medir el MTBF para ajustar el plan. Cámara de frío: impacto alto y falla poco: inspección periódica, mantenimiento del equipo de frío por contrato, alarma de temperatura (predictivo simple) y un plan de contingencia para no perder el producto. Selladora de repuesto: impacto bajo y falla seguido: evaluar reemplazarla; si es barata, correctivo. Impresora de etiquetas: correctivo, salvo que sea la única que imprime los lotes; en ese caso, una segunda o un contrato de reemplazo, porque sin etiqueta con lote no hay trazabilidad.
Ejercicio 3 · Diseño: el plan de calibración de Cosmética Bruno
Bruno tiene termocuplas en tres mezcladoras, un termómetro de control independiente, dos balanzas de pesada de fórmula, un pHmetro y un viscosímetro. Proponé qué registrar de cada instrumento y con qué criterio fijar la frecuencia de calibración.
Solución
Para cada instrumento, una ficha de activo con: rango, tolerancia aceptable, patrón con el que se calibra, frecuencia, último resultado y estado (vigente, vencido, fuera de tolerancia). La frecuencia se fija por criticidad y deriva: las termocuplas de las mezcladoras y las balanzas de fórmula deciden la calidad directamente, empiezan con calibración trimestral y verificación diaria contra un patrón simple (el termómetro independiente, una pesa); el pHmetro se ajusta con soluciones patrón antes de cada uso; el viscosímetro, semestral. Si la historia muestra que un instrumento nunca se desvía, la frecuencia se alarga; si se desvía seguido, se acorta o se cambia. Un instrumento vencido queda bloqueado en el sistema y los controles cargados con él no liberan lotes.
Ejercicio 4 · Para tu empresa
Hacé la lista de tus cinco activos más importantes y ubicalos en la matriz de criticidad. Para los dos de arriba a la derecha, juntá la historia del último año, aunque sea de memoria: cuántas veces pararon, cuánto duró cada parada y qué costó. Calculá su MTBF y su MTTR. Ese es el punto de partida de tu primer plan preventivo.
Errores comunes
- Todo correctivo: la máquina se rompe cuando más se la usa.
- Todo preventivo: se gasta en activos que no lo necesitan.
- Priorizar por el precio del equipo: lo que importa es dónde está en el proceso.
- Paradas sin registro: sin historia, cada falla es una sorpresa.
- Repuestos críticos tratados como stock lento: se liquidan y la próxima falla dura una semana.
- Instrumentos sin calibrar: miden mal y nadie lo sabe.
Lo que hay que registrar
En la ficha de cada activo: identificación, centro de trabajo, criticidad, medidor de uso, plan de mantenimiento y repuestos críticos. En cada intervención: fecha, tipo (planificada o falla), duración de la parada, causa, repuestos, horas y costo. En cada instrumento: patrón, tolerancia, frecuencia, resultado y estado. Con eso, el MTBF, el MTTR y el costo de las paradas salen solos.
| Indicador | Qué dice |
|---|---|
| Horas de parada no planificada del cuello de botella | Lo que el mantenimiento le cuesta a toda la planta |
| MTBF y MTTR de los activos críticos | Si fallan menos y se reparan más rápido |
| Preventivo cumplido en fecha | Si el plan se hace |
| Costo de mantenimiento: preventivo contra fallas | Si se invierte en prevenir o se paga en urgencias |
| Instrumentos con calibración vencida | Si la medición es confiable |
Resumen en cinco líneas
- Cada activo tiene una ficha con su uso, su plan y su historia; la historia es lo que permite prever.
- Correctivo, preventivo y predictivo no compiten: cada activo recibe la estrategia que corresponde a su criticidad.
- La criticidad se mide por seguridad, calidad y capacidad, no por el precio del equipo; una hora parada en el cuello vale la contribución de toda la planta.
- El preventivo sube el tiempo entre fallas; los repuestos críticos y un procedimiento claro bajan el tiempo de reparación.
- El operario mantiene lo simple todos los días; el agente programa y vigila; el encargado y el dueño deciden.
Preguntas de repaso
1. ¿Por qué las paradas del compresor de Ribera costaron tan poco? Porque el compresor alimenta el corte, que tiene holgura: las horas perdidas se recuperaban sin afectar la producción. Solo costó la reparación.
2. ¿Qué miden el MTBF y el MTTR? El MTBF, cada cuántas horas de funcionamiento falla el activo; el MTTR, cuánto dura en promedio cada falla, incluida la espera del técnico y del repuesto.
3. ¿Por qué una disponibilidad de 98,5 % puede ser un problema? Porque si el activo es el cuello de botella, el 1,5 % restante son horas de toda la planta: en Ribera, 62 horas por año y miles de dólares de contribución.
4. ¿Qué es el mantenimiento autónomo? El que hace el propio operario: limpieza, lubricación, ajustes simples e inspección diaria, porque es quien primero nota que algo anda mal.
5. ¿Por qué los repuestos críticos no se miden por rotación? Porque su función es evitar horas de parada: un repuesto que no se usa en el año cumplió su función si la máquina no falló, y si falló, redujo la parada de días a horas.
Conceptos clave
- Activo: máquina, vehículo, instalación o instrumento con ficha, plan e historia.
- Correctivo, preventivo y predictivo: reparar cuando falla, intervenir antes por tiempo o uso, intervenir cuando una medición lo indica.
- Criticidad: combinación del impacto de una parada (seguridad, calidad, capacidad) y la probabilidad de falla.
- MTBF: tiempo medio entre fallas.
- MTTR: tiempo medio de reparación.
- Disponibilidad técnica: MTBF sobre la suma de MTBF y MTTR.
- Mantenimiento productivo total y mantenimiento autónomo: el mantenimiento como tarea de todos, con el operario a cargo de lo diario.
- Mantenimiento centrado en la confiabilidad: elegir la tarea de cada activo por su función, sus modos de falla y sus consecuencias.
- Repuesto crítico: el que se tiene en stock para que una falla dure horas y no días.
- Calibración: comparación de un instrumento con un patrón, con tolerancia y resultado registrado.
Referencias
- Nakajima, Seiichi. Introduction to TPM: Total Productive Maintenance. Productivity Press, 1988.
- Nowlan, F. Stanley y Heap, Howard F. Reliability-Centered Maintenance. United Airlines, informe para el Departamento de Defensa de los Estados Unidos, 1978.
- Moubray, John. Reliability-Centred Maintenance. Butterworth-Heinemann, 1991 (segunda edición, 1997).
- Goldratt, Eliyahu M. y Cox, Jeff. The Goal: A Process of Ongoing Improvement. North River Press, 1984.
- ISO 9001:2015, Sistemas de gestión de la calidad. Requisitos, apartado 7.1.5 (recursos de seguimiento y medición). Organización Internacional de Normalización.
Lo que sigue
El capítulo 19 es logística y expedición: remitos, rutas, entregas con estado, flota y el costo de servir cada entrega. Si querés armar la matriz de criticidad de tus máquinas y su primer plan preventivo con alguien, Alex lo hace con vos.