Inventarios: el stock donde acorta la espera, no donde tranquiliza
Muchas empresas tienen mucho stock y el cliente igual espera, porque el stock está donde no sirve. Para qué existe el inventario y qué palanca baja cada parte, la decisión de fabricar contra pronóstico o contra pedido, el punto donde se espera al cliente, la postergación de lo que diferencia el producto, y la relación entre stock y tiempo. Con caso resuelto, figuras, ejercicios y glosario. Libro Administrar una empresa, capítulo 23.
Libro Administrar una empresa, capítulo 23 (parte V: Operaciones y logística). Anterior: compras y proveedores. Índice en la Escuela.
Al terminar este capítulo vas a poder:
- Distinguir las cinco funciones del stock y la palanca que baja cada una.
- Decidir qué fabricar o comprar contra pronóstico y qué contra pedido.
- Ubicar el punto de desacople y usar la postergación para acortar la espera del cliente.
- Relacionar el stock con el tiempo de entrega y con la caja.
El caso: Muebles Lamas, cuarenta colores y cinco semanas
Muebles Lamas, la carpintería del capítulo 2, hace cocinas, placares y vestidores a medida: Hernán y seis personas, unos 14 muebles y USD 28.000 de ventas por mes, un margen neto del 7 %, unos USD 1.960. Desde aquel capítulo, el depósito había crecido, y Hernán estaba orgulloso de él: tableros de melamina de 40 colores, "para tener lo que pida el cliente". Eran USD 12.000 inmovilizados, el 43 % de lo que vendía en un mes y más de siete semanas del tablero que consumía.
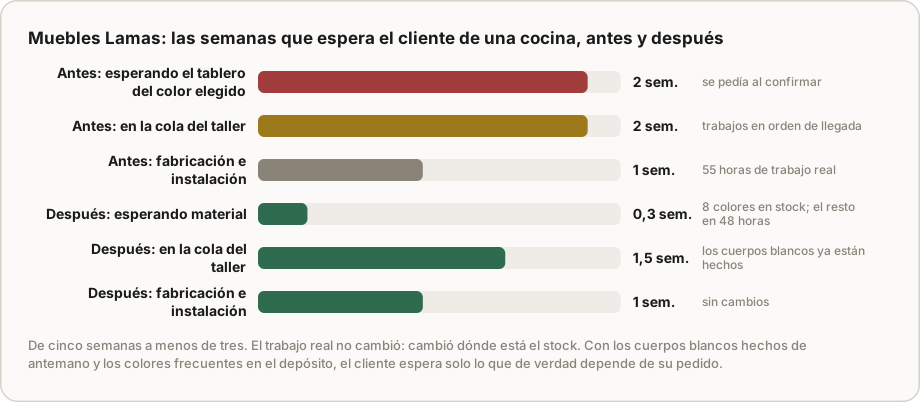
Y sin embargo, el cliente esperaba cinco semanas por una cocina. Cuando Hernán miró de cerca, la espera tenía tres partes: dos semanas esperando el tablero, porque el color que el cliente elegía casi nunca estaba entre los que había en cantidad suficiente; dos semanas en la cola del taller, porque cada cocina empezaba desde cero, desde el corte; y una semana de trabajo real, unas 55 horas entre fabricar e instalar. El depósito lleno no acortaba nada: tenía mucho de lo que no se usaba y poco de lo que sí.
Con los consumos del último año, la cuenta fue simple. Ocho colores eran el 80 % del tablero consumido; los otros 32 se usaban de vez en cuando. Y casi todas las cocinas tenían la misma estructura: cuerpos de módulos de medidas estándar, en blanco por dentro, con frentes y terminaciones del color del cliente.
Hernán cambió dos cosas. Dejó en stock solo los ocho colores frecuentes y pasó los otros 32 a pedido, con un distribuidor que los entregaba en 48 horas por un 5 % más. Y en las semanas flojas, el taller empezó a fabricar cuerpos blancos de módulos estándar, para que cada cocina empezara por los frentes y no por el corte. El stock bajó de USD 12.000 a 5.500, y la entrega, de cinco semanas a menos de tres. Con el plazo nuevo, Lamas empezó a ganar cocinas que antes se iba a llevar el carpintero que prometía tres semanas. De eso trata este capítulo.
1. Para qué existe el stock
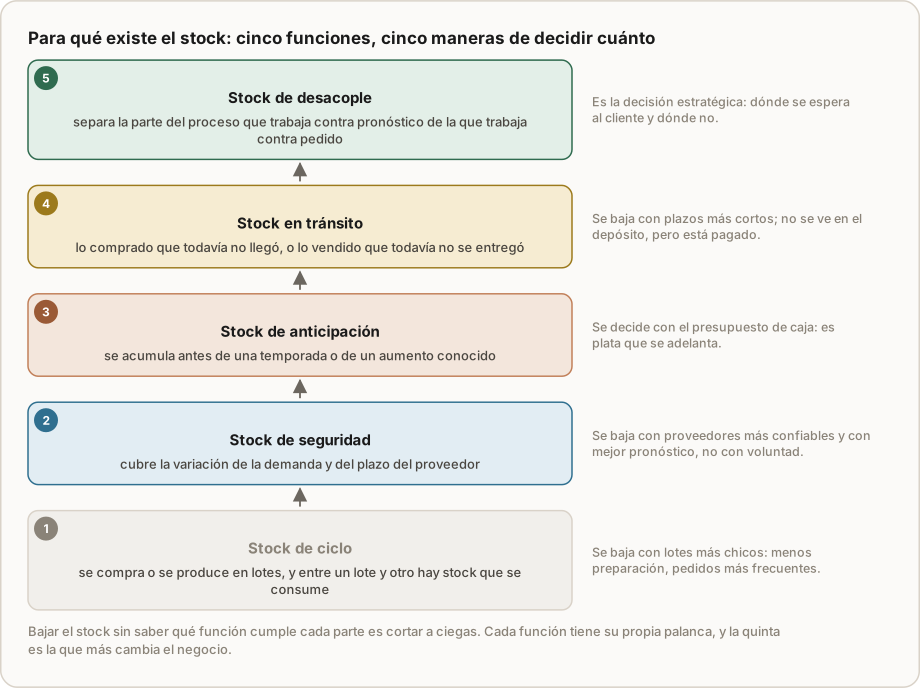
El stock no es bueno ni malo: cumple funciones, y cada función tiene su manera de achicarse. Los textos clásicos de gestión de inventarios, como el de Edward Silver, David Pyke y Douglas Thomas, distinguen varias; estas cinco son las que más le importan a un dueño:
- Stock de ciclo: el que existe porque se compra o se produce en lotes. Si se compran 40 placas de una vez y se usan 10 por semana, en promedio hay 20 en el depósito. Se baja con lotes más chicos, lo que exige preparaciones más cortas o proveedores que acepten pedidos más frecuentes.
- Stock de seguridad: el que cubre la variación de la demanda y del plazo de entrega. Se baja con proveedores más confiables y mejores pronósticos, no con voluntad. El libro del ERP (capítulo 13) muestra cómo se calcula.
- Stock de anticipación: el que se acumula antes de una temporada o de un aumento de precio conocido. Se decide con el presupuesto de caja, como hizo el vivero del capítulo 10.
- Stock en tránsito: lo comprado que no llegó o lo vendido que no se entregó. No se ve en el depósito, pero está pagado. Se baja acortando plazos.
- Stock de desacople: el que separa la parte del proceso que trabaja contra pronóstico de la que trabaja contra pedido. Es la decisión estratégica del capítulo, y la que cambió el negocio de Lamas.
El depósito de Hernán mezclaba todo: stock de ciclo de los colores frecuentes, "stock de seguridad" de colores que no lo necesitaban, y nada de stock de desacople. Bajar el stock sin separar funciones es cortar a ciegas: se corta lo que sirve junto con lo que no.
2. Contra pronóstico o contra pedido
La pregunta de fondo de cualquier empresa que fabrica o arma es cuánto del producto se hace antes de saber qué va a pedir el cliente. Hay cuatro respuestas típicas:
- Fabricar contra stock: el producto se hace completo antes del pedido y espera en el depósito. El cliente no espera; la empresa arriesga stock. Es lo que hace una fábrica de pastas secas o una distribuidora de repuestos.
- Armar a pedido: los componentes se hacen o se compran antes; el armado final, cuando llega el pedido. El cliente espera poco; la empresa arriesga componentes, que son más flexibles que el producto terminado.
- Fabricar a pedido: todo se hace después del pedido, con materiales en stock o comprados. El cliente espera más; la empresa arriesga poco.
- Diseñar a pedido: hasta el diseño empieza con el pedido. Es el caso de las obras y los proyectos especiales.
La elección no es de una vez para toda la empresa: puede ser distinta para cada línea, y es una decisión comercial tanto como operativa. Si el cliente compra por velocidad, como la urgencia de Insumos Beltrán en el libro integrado, no se le puede fabricar a pedido. Si el cliente compra por personalización, como en Lamas, fabricar contra stock es imposible. Lo interesante está en el medio.
3. El punto de desacople y la postergación
El lugar del proceso donde se pasa de trabajar contra pronóstico a trabajar contra pedido se llama punto de desacople. La idea venía de los años ochenta, con el nombre de punto de penetración del pedido, y Sjoerd Hoekstra y Jac Romme la pusieron en el centro del diseño logístico en 1992: aguas arriba de ese punto, la empresa trabaja con pronósticos y lotes eficientes; aguas abajo, con pedidos concretos. El stock de desacople vive justo en ese punto.
Mover el punto de desacople cambia dos cosas a la vez: cuánto espera el cliente y cuánto riesgo de stock asume la empresa. Si se mueve hacia el cliente, la espera baja y el riesgo sube; si se aleja, al revés. La habilidad está en encontrar un punto donde el stock sea poco riesgoso y la espera corta.
La herramienta para lograrlo se llama postergación: diseñar el producto y el proceso de manera que lo que diferencia un producto de otro se haga lo más tarde posible. Wroe Alderson describió el principio en 1950, y el caso más citado es el de Benetton, que tejía una parte de sus suéteres en crudo y los teñía recién cuando sabía qué colores se vendían. Los suéteres sin teñir eran un stock poco riesgoso; el color, que era lo que el mercado decidía, se agregaba al final.
Lamas hizo lo mismo con sus cocinas. Lo que diferencia una cocina de otra son las medidas y el color de los frentes. Lo que tienen en común son los cuerpos de los módulos estándar, blancos por dentro. Fabricar cuerpos blancos de antemano es un stock de bajo riesgo, porque sirve para casi cualquier cocina; dejar los frentes para cuando el cliente elige es lo que mantiene la personalización. El punto de desacople se movió del corte de tableros a los cuerpos armados.
4. Qué tener en stock: la clasificación ABC
La segunda decisión de Lamas, qué colores tener, es una aplicación de la clasificación ABC, la idea de Pareto aplicada al stock: unos pocos artículos explican la mayor parte del consumo. En Lamas, 8 de 40 colores eran el 80 % del tablero usado.
La regla que sale de ahí es distinta para cada grupo:
- Los pocos que más se usan (los A): siempre en stock, con reposición frecuente y stock de seguridad. Que falten cuesta caro.
- Los intermedios (los B): en stock con menos cobertura, o a pedido si el proveedor es rápido.
- Los muchos que se usan poco (los C): a pedido, aunque cuesten un poco más, si el proveedor puede entregarlos en un plazo que el cliente acepte.
La clave de la decisión de Lamas fue el distribuidor de 48 horas. Un 5 % más por los colores raros es poco comparado con tener 32 colores inmovilizados en el depósito. Cuando el proveedor es rápido y confiable, el stock de los artículos C se puede dejar en su depósito y no en el propio.
5. Stock y tiempo: la ley de Little
En 1961, John Little demostró una relación que se cumple en cualquier proceso estable: el stock en proceso es igual al flujo por el tiempo. Si por un taller pasan cuatro cocinas por mes (Lamas entrega unas cuatro, entre sus 14 muebles) y cada una tarda, desde que entra hasta que sale, cinco semanas, en el taller hay en promedio unas cinco cocinas en curso (4 × 5 ÷ 4,3 semanas por mes = 4,6), entre las que esperan material, las que esperan turno y las que se están haciendo.
La ley tiene dos lecturas útiles para un dueño:
- Bajar el tiempo baja el stock en proceso, con el mismo flujo. En Lamas, pasar de cinco semanas a 2,8 bajó las cocinas en curso de unas 4,6 a unas 2,6, con menos material comprado esperando y menos clientes con la seña pagada preguntando por su cocina.
- El stock esconde el tiempo. Mucho trabajo en proceso es señal de esperas largas, aunque nadie las mida.
El libro del ERP (capítulo 14) usa la misma ley para las órdenes de trabajo de Metalúrgica Ribera. Para el dueño, la conclusión es estratégica: el tiempo que el cliente espera y el stock que la empresa financia son dos caras del mismo problema.
6. El stock es caja
El libro integrado (capítulo 11) desarrolla el stock como caja inmovilizada con su costo de mantener, en general entre un 20 y un 30 % anual del valor del stock entre financiación, depósito, seguros, roturas y obsolescencia. Para el dueño, la pregunta que lo resume es: ¿qué haría con esta plata si no estuviera en el depósito?
En Lamas, los USD 6.500 liberados eran más de tres meses de la ganancia de la empresa: 6.500 ÷ 1.960 = 3,3. Al 25 % anual, su costo de mantener era de unos USD 135 por mes; los colores comprados a pedido costaban unos 70 más por mes. El ahorro neto en costo de mantener era chico. Lo que de verdad cambió fue otra cosa: la caja disponible para no usar el descubierto en los meses flojos, y el plazo de entrega que ganaba cocinas.
7. El stock que dice el sistema y el que hay
Todo lo anterior supone algo que en muchas pymes no se cumple: que el número de stock es verdadero. Si la planilla dice que hay seis placas de roble y en el depósito hay dos, el punto de desacople no sirve, la clasificación ABC se hace sobre datos falsos y la compra llega tarde. La exactitud del registro es la condición de todas las demás decisiones del capítulo.
La manera práctica de sostenerla no es el inventario general una vez por año, que para el trabajo dos días y se desactualiza a la semana. Es el conteo cíclico: contar pocos artículos cada semana, con la frecuencia que pide su clase. Los A, una vez por mes o más; los B, cada tres meses; los C, dos veces por año. Cada diferencia se anota con su causa (un consumo que no se registró, una rotura, un error de recepción), porque la causa es lo que se corrige; ajustar el número sin buscar la causa es esconder el problema hasta el próximo conteo.
En Lamas, el encargado empezó a contar los ocho colores frecuentes cada dos semanas, en media hora, y los cuerpos blancos cada viernes. En el primer mes aparecieron diferencias en dos colores: placas cortadas para una cocina que se rehízo y nunca se descontaron. El libro del ERP (capítulo 12) muestra cómo se registran los conteos y los ajustes en el sistema.
Con el número verdadero, el indicador que el dueño tiene que mirar es el stock en días de consumo, por clase: stock ÷ consumo diario. En Lamas, antes, 12.000 ÷ (7.000 ÷ 30) = unos 51 días de tablero. Después, los ocho colores frecuentes, que consumen unos USD 5.600 por mes, tienen 4.000 ÷ (5.600 ÷ 30) = unos 21 días. Ese número dice más que el valor total: un artículo A con 90 días sobra, y uno con tres días está por faltar.
Ejemplo resuelto: el año de Lamas
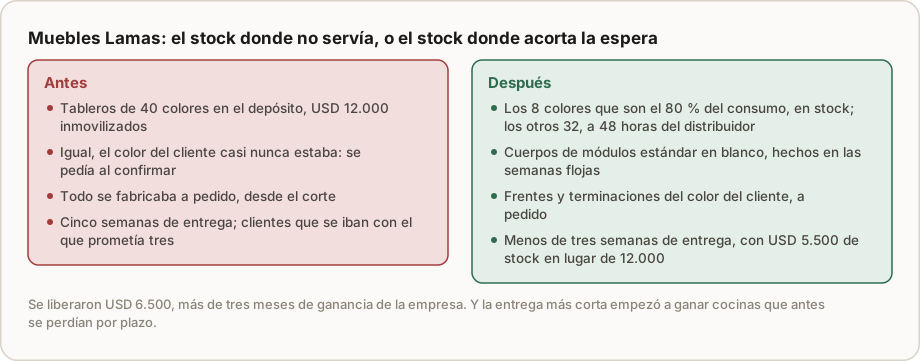
Antes. Stock de tableros de 40 colores: USD 12.000, el 43 % de las ventas de un mes; con un consumo de tablero de unos USD 7.000 por mes, unos 51 días de stock. Entrega: 5 semanas (2 esperando material, 2 en cola, 1 de trabajo).
Las decisiones. Clasificación ABC: 8 colores, el 80 % del consumo, en stock (unos USD 4.000); 32 colores a pedido con el distribuidor de 48 horas, un 5 % más caros. Cuerpos blancos de módulos estándar fabricados en semanas flojas, unos USD 1.500 en stock. Punto de desacople: de los tableros a los cuerpos armados.
El stock. De 12.000 a 4.000 + 1.500 = USD 5.500. Liberados: USD 6.500.
Los costos. Costo de mantener lo liberado, al 25 % anual: unos USD 135 por mes menos. Sobrecosto de los colores a pedido: 20 % del consumo de tablero, 7.000 × 20 % × 5 % = USD 70 por mes más. Neto, unos 65 por mes a favor: poco.
El tiempo. De 5 semanas a menos de 3: unas 0,3 semanas de espera de material, 1,5 de cola y 1 de trabajo. Por la ley de Little, con unas 4 cocinas por mes, las cocinas en curso bajan de unas 4,6 a unas 2,6.
Lo que importa. USD 6.500 de caja, unos 3,3 meses de ganancia, y un plazo de entrega que gana pedidos.
Ejercicios
Ejercicio 1 · Cálculo: el stock de ciclo de los envases de Ricci
En el capítulo 22, Pastas Ricci consume 40.000 envases por mes. Si los compra en lotes de 50.000, ¿cuánto stock de ciclo tiene en promedio? ¿Y en lotes de 20.000? A USD 0,06 cada uno y un costo de mantener del 25 % anual, ¿cuánto cuesta la diferencia?
Solución
El stock de ciclo promedio es la mitad del lote. Lotes de 50.000: 25.000 envases, USD 1.500. Lotes de 20.000: 10.000, USD 600. Diferencia: 15.000 envases, USD 900 de stock promedio, que al 25 % anual cuestan USD 225 por año. Por mes son unos USD 18,75, la misma cuenta de financiación del lote mínimo que hizo el capítulo 22, y es poco al lado de la diferencia de precio entre proveedores (unos USD 205 por mes): el lote grande no es el problema principal de los envases. El problema es el riesgo de quedarse sin ellos, que es stock de seguridad, no de ciclo.
Ejercicio 2 · Decisión: el punto de desacople de Panificadora Sol
Panificadora Sol hace pan y facturas que se venden en el día, y también prepara masas para tartas que sus clientes hornean. Las cafeterías piden facturas de seis tipos, con relleno distinto, y los pedidos cambian todos los días. ¿Dónde ubicarías el punto de desacople para las facturas?
Solución
Lo que diferencia una factura de otra es el relleno y la forma; lo que tienen en común es la masa hojaldrada. La masa lleva horas de preparación y reposo, y se puede hacer con un pronóstico de la demanda total de facturas, sin saber el tipo. El punto de desacople conviene ubicarlo en la masa laminada y reposada: se prepara contra pronóstico la tarde anterior, en cantidad suficiente para el total esperado, y el armado, el relleno y el horneado se hacen de madrugada con los pedidos del día. Es la postergación de Benetton aplicada a una panadería: el stock riesgoso (facturas de un tipo que no se vendió) se reemplaza por un stock flexible (masa que sirve para cualquier tipo).
Ejercicio 3 · Cálculo: la ley de Little en Taller Ferreyra
Taller Ferreyra hace unos 70 trabajos por mes. En el libro integrado (capítulo 14), el tiempo promedio en el taller bajó de 4,2 a 2,3 días. Con unos 22 días hábiles por mes, ¿cuántos autos había en promedio en el taller antes y después?
Solución
Flujo: 70 ÷ 22 = unos 3,2 autos por día hábil. Antes: 3,2 × 4,2 = unos 13 autos en el taller. Después: 3,2 × 2,3 = unos 7. Con cuatro elevadores, antes había autos esperando en la vereda o en el patio; después, el taller tiene lugar. La ley de Little muestra por qué reducir las esperas libera espacio y no solo tiempo.
Ejercicio 4 · Para tu empresa
Separá tu stock por función: cuánto es de ciclo, cuánto de seguridad, cuánto de anticipación y cuánto no tiene ninguna función clara. Hacé la clasificación ABC de tus artículos por consumo. Y preguntate dónde está hoy tu punto de desacople: qué hacés antes del pedido y qué después. Si el cliente espera más de lo que tarda tu trabajo real, el problema está en dónde tenés el stock.
Errores comunes
- Mucho stock de todo: tranquiliza y no acorta la espera.
- Cortar stock sin separar funciones: se va lo que sirve con lo que no.
- Decidir contra stock o contra pedido para toda la empresa: cada línea tiene su respuesta.
- Fabricar todo desde cero: sin punto de desacople, el cliente espera todo el proceso.
- Tener en el depósito lo que el proveedor entrega en 48 horas: es stock que otro puede guardar.
- Mirar el stock y no el tiempo: son la misma cosa vista de dos lados.
- Decidir sobre un número de stock que nadie cuenta: sin conteos cíclicos, el ABC y el punto de desacople se apoyan en datos falsos.
Lo que hay que registrar
Por artículo: consumo mensual, clase ABC, plazo del proveedor y función del stock que se tiene. Por línea de producto: la estrategia (contra stock, armar a pedido, fabricar a pedido) y el punto de desacople. Por orden o pedido: el tiempo desde la confirmación hasta la entrega, separado en espera de material, cola y trabajo.
| Indicador | Qué dice |
|---|---|
| Stock en días de consumo, por clase ABC | Dónde sobra y dónde falta |
| Tiempo de entrega al cliente, separado en sus partes | Dónde se espera |
| Trabajo en proceso | Cuánto tiempo esconde el sistema |
| Stock sin función clara | Lo que se puede liberar |
| Costo de mantener el stock | Lo que cuesta la tranquilidad |
Resumen en cinco líneas
- El stock cumple funciones (ciclo, seguridad, anticipación, tránsito y desacople) y cada una se baja con una palanca distinta.
- Cada línea decide qué se hace contra pronóstico y qué contra pedido; la decisión es comercial y operativa a la vez.
- El punto de desacople separa las dos partes; la postergación deja para el final lo que diferencia el producto, como hicieron Benetton y Lamas.
- La clasificación ABC dice qué tener siempre y qué dejar en el depósito del proveedor rápido.
- Por la ley de Little, stock y tiempo son la misma cosa; liberar stock es liberar caja y acortar la espera.
Preguntas de repaso
1. ¿Por qué Lamas tenía mucho stock y el cliente igual esperaba cinco semanas? Porque el stock estaba repartido en 40 colores, la mayoría de poco uso, y cada cocina empezaba desde el corte: el stock no estaba donde acortaba la espera.
2. ¿Qué es el punto de desacople? El lugar del proceso donde se pasa de trabajar contra pronóstico a trabajar contra pedido; ahí vive el stock de desacople.
3. ¿Qué es la postergación y qué hizo Benetton? Diseñar el producto y el proceso para que lo que lo diferencia se haga al final. Benetton tejía los suéteres en crudo y los teñía cuando sabía qué colores se vendían.
4. ¿Qué dice la ley de Little? Que el stock en proceso es igual al flujo por el tiempo; bajar el tiempo baja el stock con el mismo flujo.
5. ¿Cuándo conviene no tener en stock un artículo de poco uso? Cuando el proveedor lo entrega rápido y confiable en un plazo que el cliente acepta, aunque cueste un poco más.
6. ¿Para qué sirve el conteo cíclico? Para que el número de stock sea verdadero sin parar el trabajo: se cuentan pocos artículos por vez, con más frecuencia los A, y se corrige la causa de cada diferencia.
Conceptos clave
- Stock de ciclo, de seguridad, de anticipación, en tránsito y de desacople: las cinco funciones del inventario.
- Fabricar contra stock, armar a pedido, fabricar a pedido y diseñar a pedido: las estrategias de respuesta al cliente.
- Punto de desacople: donde se pasa de trabajar contra pronóstico a trabajar contra pedido.
- Postergación: dejar para el final lo que diferencia el producto.
- Clasificación ABC: separación de los artículos por su peso en el consumo.
- Ley de Little: stock en proceso igual a flujo por tiempo.
- Conteo cíclico: contar pocos artículos por vez, con una frecuencia que depende de su clase ABC.
- Costo de mantener: lo que cuesta por año tener stock, como porcentaje de su valor.
Referencias
- Silver, Edward A.; Pyke, David F. y Thomas, Douglas J. Inventory and Production Management in Supply Chains. CRC Press, cuarta edición, 2017.
- Hoekstra, Sjoerd y Romme, Jac (eds.). Integral Logistic Structures: Developing Customer-Oriented Goods Flow. McGraw-Hill, 1992.
- Alderson, Wroe. "Marketing Efficiency and the Principle of Postponement". Cost and Profit Outlook, vol. 3, 1950.
- Little, John D. C. "A Proof for the Queuing Formula: L = λW". Operations Research, vol. 9, n.º 3, 1961.
- Chopra, Sunil y Meindl, Peter. Supply Chain Management: Strategy, Planning, and Operation. Pearson, varias ediciones.
Lo que sigue
El capítulo 24 es producción: planificación, capacidad, programación, cuellos de botella, órdenes de trabajo y control, desde la mirada del dueño. Si querés separar tu stock por función y encontrar tu punto de desacople con alguien, Alex lo hace con vos.