Indicadores de operaciones: seis números para la planta, y la eficiencia global donde importa
Un tablero de veintidós indicadores que nadie mira no dirige nada. Los seis indicadores de operaciones (cumplimiento, productividad, scrap, retrabajos, eficiencia global del cuello y accidentes), cómo se calcula la eficiencia global del equipo y por qué se mide solo donde decide, el registro de paradas con causa, los pares que se vigilan y la reunión semanal. Con caso resuelto, figuras, ejercicios y glosario. Libro Empresa y sistema, capítulo 19.
Libro Empresa y sistema, capítulo 19 y cierre de la parte IV (Producir y entregar). Anterior: logística integrada. Índice en la Escuela.
Al terminar este capítulo vas a poder:
- Elegir los pocos indicadores de operaciones que deciden, con su ficha y su par.
- Calcular la eficiencia global de un equipo con sus tres factores: disponibilidad, rendimiento y calidad.
- Decidir dónde vale la pena medir la eficiencia global y dónde no.
- Usar el registro de paradas con causa para encontrar las pérdidas que nadie veía.
El caso: Muebles Escobar, el tablero que nadie leía
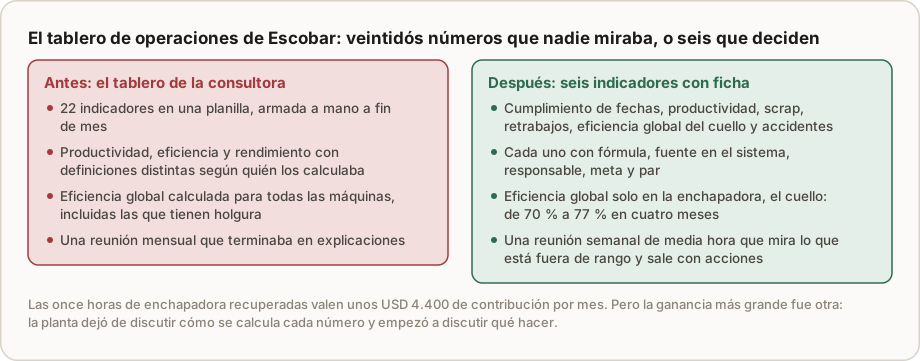
Muebles Escobar, la fábrica de muebles de oficina que en el capítulo 15 ordenó sus prioridades y pasó a entregar el 90 % de los pedidos en fecha, había contratado el año anterior a una consultora que le armó un tablero de operaciones: veintidós indicadores, en una planilla que alguien completaba a mano a fin de mes. Había productividad, eficiencia y rendimiento, cada uno con una definición distinta según quién lo calculara, y la eficiencia global de las ocho máquinas de la planta. Gustavo, el jefe de planta, lo recibía, lo miraba, y no cambiaba nada. Nadie sabía cuál de los veintidós importaba.
Cuando el tablero pasó al sistema, Gustavo y el dueño hicieron lo que el capítulo 13 de este libro había hecho con el abastecimiento: se quedaron con seis indicadores, cada uno con su ficha, su responsable, su meta y su par. Y tomaron una decisión que a la consultora le había parecido extraña: medir la eficiencia global del equipo solo en la enchapadora, la máquina que pega los cantos (la "pegadora" de la ruta del libro del ERP, capítulo 14), el cuello de botella de la planta. Las otras siete máquinas tienen holgura; mejorar su eficiencia no agrega una pieza a lo que sale de la fábrica.
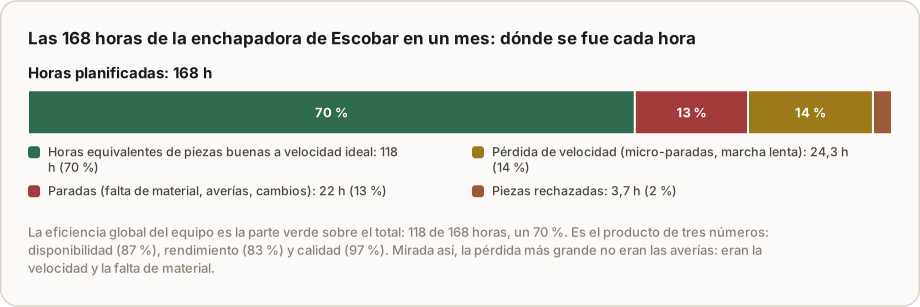
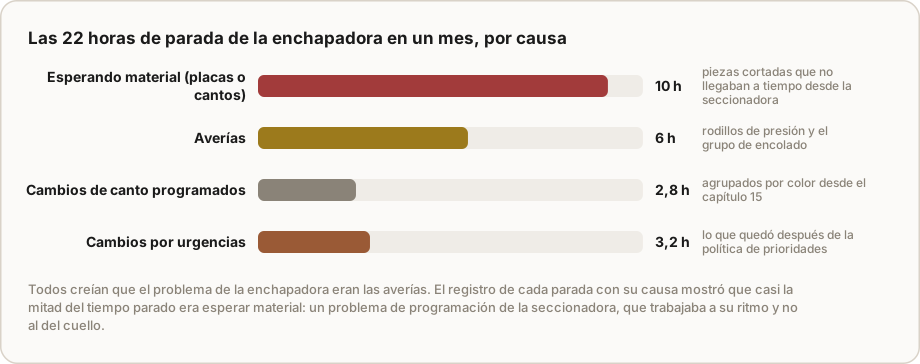
El primer mes de registro de paradas con su causa dio una sorpresa. La enchapadora estaba parada 22 horas por mes, y todos creían que eran averías. Diez de esas horas eran esperas de material: piezas que la seccionadora no había cortado a tiempo, porque trabajaba a su propio ritmo y no al del cuello. Las averías eran seis. La eficiencia global de la enchapadora era del 70 %, y la pérdida más grande, más que las paradas, era la velocidad.
Con la seccionadora programada al ritmo de la enchapadora, un mantenimiento preventivo de los rodillos y un ajuste de la velocidad por tipo de canto, la eficiencia global llegó al 77 % en cuatro meses. Eso equivale a once horas más de enchapadora por mes, unos USD 4.400 de contribución, sin comprar nada. De eso trata este capítulo.
1. El principio: pocos indicadores, en el lugar que decide
Las reglas son las mismas que el capítulo 13 aplicó al abastecimiento: pocos indicadores, cada uno con su par, con una ficha que diga cómo se calcula, de dónde sale, quién lo mueve y qué se hace si sale del rango. David Parmenter, que trabajó años armando tableros de indicadores en organizaciones de todo tipo, sostiene algo parecido: los indicadores que de verdad dirigen son pocos, y se miran seguido, cada día o cada semana, no a fin de mes cuando ya no se puede hacer nada. Lo que este capítulo agrega es una regla propia de la operación: cada indicador se mide donde decide.
Eliyahu Goldratt lo planteó con crudeza: en una planta, la eficiencia de un recurso que no es el cuello de botella no importa, y perseguirla puede hacer daño, porque lleva a producir piezas que esperan. Una máquina con holgura que trabaja al 95 % de eficiencia llena el depósito de piezas en proceso; la planta no produce más. Por eso la eficiencia global del equipo, que es una medida excelente, se mide en el cuello, y en las demás máquinas se mira otra cosa: si abastecen al cuello a tiempo.
2. Los seis indicadores de operaciones
Para Escobar, y con pocas variaciones para casi cualquier operación productiva o de servicios, alcanzan seis:
- Cumplimiento de fechas: pedidos u órdenes entregados en la fecha prometida sobre el total. Es lo que siente el cliente (capítulo 15).
- Productividad de horas: horas estándar producidas sobre horas pagadas de la planta. Dice cuánto del tiempo de la gente se convierte en producción. En Escobar, 3.300 horas estándar sobre 4.400 pagadas: 75 %.
- Scrap: material descartado sobre material consumido, por material y por motivo (libro del ERP, capítulo 16).
- Retrabajos: órdenes o piezas que hubo que rehacer, sobre el total, con su causa.
- Eficiencia global del equipo en el cuello: el indicador que se explica en el apartado siguiente.
- Accidentes y casi accidentes: un indicador que no se discute. Una planta que mejora su productividad a costa de la seguridad no mejoró.
Cómo se cuentan las horas de la productividad. Las horas estándar salen de las rutas: cada orden terminada suma la preparación y el tiempo por unidad que fija su ruta para cada operación, multiplicado por las unidades buenas. Las horas pagadas son las de los 25 operarios de planta, no las de las 35 personas de la empresa (vendedores, administración, compras y el propio Gustavo quedan afuera): 176 horas pagadas por persona en el mes, las 4.400, con feriados y licencias incluidos, aunque la planta trabaje 21 días de 8 horas. La diferencia entre las dos cuentas no es ocio: son esperas, ausencias, capacitación, limpieza, operaciones más lentas que su estándar y estándares mal fijados. La productividad no dice cuál de esas causas pesa; dice que hay 1.100 horas por mes para explicar, y el registro de cada orden muestra dónde.
Los pares que se vigilan: productividad con cumplimiento (producir mucho lo que no se necesita no es productividad); eficiencia global con scrap y retrabajos (la velocidad que produce piezas malas no sirve); cumplimiento con horas extra (cumplir pagando sábados todas las semanas esconde un problema de capacidad).
3. La eficiencia global del equipo
Seiichi Nakajima propuso la eficiencia global del equipo, conocida por sus siglas en inglés OEE, como parte del mantenimiento productivo total que el capítulo 18 del libro del ERP presentó. Su idea fue juntar en un solo número las tres maneras en que una máquina pierde tiempo productivo:
- Disponibilidad: el tiempo que la máquina estuvo funcionando sobre el tiempo planificado. Se pierde por paradas: averías, cambios, esperas de material.
- Rendimiento: lo que produjo sobre lo que habría producido a su velocidad ideal en ese tiempo. Se pierde por micro-paradas y por marcha lenta.
- Calidad: las piezas buenas sobre las producidas. Se pierde por rechazos y retrabajos.
Eficiencia global = disponibilidad × rendimiento × calidad.
Nakajima ordenó las pérdidas en seis grandes pérdidas, dos por cada factor: averías y preparaciones o ajustes restan disponibilidad; micro-paradas y velocidad reducida restan rendimiento; defectos del proceso y pérdidas de arranque restan calidad. La lista sirve como guía para la lista corta de causas del registro de paradas: si una causa no entra en ninguna de las seis, probablemente está mal definida.
En la enchapadora de Escobar, en un mes: 168 horas planificadas, 22 de parada; funcionó 146 (disponibilidad 86,9 %). A una velocidad ideal de 60 piezas por hora, en 146 horas habría hecho 8.760; hizo 7.300 (rendimiento 83,3 %). De las 7.300, 220 fueron rechazadas (calidad 97,0 %). Eficiencia global: 0,869 × 0,833 × 0,970 = 70,2 %.
El número tiene una lectura en horas que lo vuelve concreto: de las 168 horas planificadas, solo 118 equivalen a piezas buenas hechas a velocidad ideal. Las otras 50 se perdieron: 22 parada, 24 en velocidad, 4 en rechazos.
Una advertencia sobre las metas. Circula una cifra de 85 % como eficiencia global "de clase mundial". No es una meta universal: depende del tipo de proceso, de la cantidad de cambios que exige la mezcla de productos y de cómo se define el tiempo planificado. La eficiencia global sirve para compararse consigo mismo mes a mes y para encontrar dónde se pierde, no para compararse con una cifra de un libro.
Lo mismo vale para la definición del tiempo planificado, que es donde más se maquilla el número. Si las horas de mantenimiento preventivo o los cambios programados se sacan del tiempo planificado, la disponibilidad sube sin que la máquina haga una pieza más. Escobar escribió la regla en la ficha: el tiempo planificado son las 8 horas del turno, y toda detención dentro del turno es parada con causa, aunque esté programada (el preventivo de la enchapadora se hace fuera del turno, en la hora siguiente al cierre). Robert Hansen dedicó en 2001 un manual entero a medir la eficiencia global en planta y a usarla para elegir qué mejorar. Para una pyme, la parte más útil es la más aburrida: fijar la definición una vez y no tocarla, porque un número que cambia de definición no se puede comparar con el mes anterior.
4. El registro de paradas con causa
La eficiencia global no sirve sin el registro que la explica. Cada parada del cuello se registra en el sistema con su inicio, su fin y su causa de una lista corta: avería, cambio programado, cambio por urgencia, falta de material, falta de operario, prueba. El operario lo carga en el momento, desde la pantalla de la máquina o una tableta; si la máquina tiene un sensor que detecta la detención, el sistema abre la parada solo y el operario solo elige la causa.
En Escobar, el primer mes mostró lo que la creencia escondía:
| Causa | Horas | Qué se hizo |
|---|---|---|
| Esperando material | 10 | La seccionadora se programa al ritmo de la enchapadora, con un colchón de piezas cortadas esperando |
| Averías | 6 | Plan preventivo de rodillos y grupo de encolado (libro del ERP, capítulo 18) |
| Cambios programados | 2,8 | Ya agrupados por color; se dejan |
| Cambios por urgencias | 3,2 | Lo que quedó después de la política de prioridades; se dejan |
La espera de material es la aplicación directa de lo que Goldratt llama subordinar: todo lo que no es el cuello trabaja para que el cuello no pare. La seccionadora tenía holgura; trabajando a su propio ritmo, cortaba lo que le convenía cortar, no lo que la enchapadora iba a necesitar. Con el programa de la seccionadora atado al de la enchapadora, las esperas bajaron de 10 a 2 horas.
El rendimiento, la pérdida más grande, tenía otra causa: la enchapadora trabajaba a la velocidad de los cantos más difíciles con todos los cantos. Un ajuste de velocidad por tipo de canto, escrito en la hoja de la operación, subió el rendimiento algo más de un punto, y la menor cantidad de cortes de flujo por esperas hizo el resto.
5. La reunión semanal de operaciones
Como en el abastecimiento, los seis indicadores se miran en una reunión de media hora, con el tablero armado por el sistema. Pero la de compras del capítulo 13 era mensual, y la de planta es semanal: una orden de trabajo dura días, una parada del cuello se repite en la semana, y un mes es demasiado tiempo para enterarse de que una causa se repitió veinte veces. Están Gustavo, el encargado de la enchapadora, el de mantenimiento y quien programa la producción. La regla es la misma de siempre: lo que está dentro del rango no se discute; lo que está fuera sale con causa, acción, responsable y fecha.
En Escobar, la reunión tiene un orden fijo: primero accidentes (si hubo uno, es lo único que se habla ese día); después cumplimiento de fechas; después la eficiencia global del cuello con sus paradas de la semana; después scrap y retrabajos; al final productividad. El orden no es casual: va de lo que siente el cliente y la gente a lo que siente el costo.
6. Qué hace el agente, y quién decide
- Arma el tablero con los seis indicadores y sus pares, y marca lo que está fuera de rango.
- Explica la eficiencia global: separa las pérdidas en paradas, velocidad y calidad, y las paradas por causa, comparando con las semanas anteriores.
- Detecta patrones: paradas por falta de material que se repiten en ciertos días, averías que vuelven en el mismo componente, retrabajos concentrados en un tipo de producto o en un turno.
- Vigila las paradas sin causa: avisa al encargado cuando una parada quedó sin cargar o con causa "otros".
Gustavo decide las acciones de la planta; el dueño, las inversiones; el responsable de seguridad, todo lo que tenga que ver con accidentes, sin discusión (primero el sistema, después los agentes).
Ejemplo resuelto: cuatro meses de la enchapadora
Antes. 168 horas planificadas; 22 de parada; 7.300 piezas a una velocidad ideal de 60 por hora; 220 rechazadas. Disponibilidad 86,9 %, rendimiento 83,3 %, calidad 97,0 %, eficiencia global 70,2 %. Piezas buenas: 7.080.
Las acciones. Seccionadora programada al ritmo de la enchapadora (esperas de 10 a 2 horas). Preventivo de rodillos y encolado (averías de 6 a 4 horas). Ajuste de velocidad por tipo de canto. Control de la presión de encolado al inicio de cada turno (rechazos de 220 a 160).
Después. 12 horas de parada; funcionó 156 (disponibilidad 92,9 %). Hizo 7.900 piezas de 9.360 posibles (rendimiento 84,4 %). 160 rechazadas (calidad 98,0 %). Eficiencia global: 76,8 %. Piezas buenas: 7.740.
El valor. 660 piezas buenas más por mes en el cuello, que son 660 piezas más de toda la planta: a 60 por hora, 11 horas de enchapadora. A unos USD 400 de contribución por hora de cuello, USD 4.400 por mes, unos 53.000 por año, sin comprar una máquina.
Los pares. El cumplimiento de fechas siguió en el 90 % y las horas extra bajaron; el scrap de cantos no subió con la velocidad. La mejora fue real, no un número que se movió a costa de otro.
Ejercicios
Ejercicio 1 · Cálculo: la eficiencia global de la impresora de Gráfica del Oeste
La impresora principal de Gráfica del Oeste, su cuello, tiene 352 horas planificadas en el mes. Estuvo parada 60 horas. Su velocidad ideal es de 8.000 pliegos por hora; imprimió 2.000.000 de pliegos, de los cuales 60.000 se descartaron. Calculá la disponibilidad, el rendimiento, la calidad y la eficiencia global, y las horas equivalentes de pliegos buenos.
Solución
Funcionó 352 − 60 = 292 horas: disponibilidad 83,0 %. A velocidad ideal habría impreso 292 × 8.000 = 2.336.000: rendimiento 85,6 %. Pliegos buenos 1.940.000 de 2.000.000: calidad 97,0 %. Eficiencia global: 0,830 × 0,856 × 0,970 = 68,9 %. Horas equivalentes de pliegos buenos: 1.940.000 ÷ 8.000 = 242,5 horas de 352. La pérdida más grande es la disponibilidad: 60 horas de parada. Antes de mirar la velocidad, hay que ver sus causas; en una imprenta, las esperas de aprobación de pruebas suelen estar entre las primeras, y ya se vio en el libro del ERP (capítulo 15) cómo atacarlas.
Ejercicio 2 · Diagnóstico: la productividad que sube
En una planta, la productividad de horas subió del 75 % al 84 % en dos meses, mientras el cumplimiento de fechas bajó del 90 % al 81 % y el stock de piezas en proceso creció un 30 %. ¿Qué está pasando?
Solución
Lo más probable es que se esté produciendo lo que conviene para la productividad, no lo que hace falta para las fechas: lotes largos de piezas fáciles en las máquinas con holgura, que suben las horas estándar producidas y llenan el depósito de piezas en proceso, mientras el cuello no recibe a tiempo lo que necesita. Es exactamente lo que advierte Goldratt, y es la razón por la que la productividad se lee en par con el cumplimiento. La corrección: la producción se libera al ritmo del cuello, no al de cada máquina, y la productividad se mira solo junto con el cumplimiento; una subida de productividad con caída de cumplimiento no es una mejora.
Ejercicio 3 · Diseño: el tablero de Taller Ferreyra
Taller Ferreyra, del capítulo 14, es una operación de servicios, sin máquinas de producción. Proponé sus seis indicadores de operaciones, con los pares.
Solución
Una propuesta. Promesas cumplidas: autos entregados en la fecha prometida. Eficiencia de horas: horas facturadas sobre horas disponibles de los mecánicos (el capítulo 14 la llevó del 59 % al 68 %). Retornos: autos que vuelven por el mismo problema, con su causa. Tiempo en el taller: días promedio por orden, separado en trabajo y espera. Ocupación de los elevadores: el recurso que puede ser el cuello cuando hay mucho trabajo. Accidentes. Pares: eficiencia de horas con retornos (facturar más horas trabajando apurado aumenta los retornos); promesas cumplidas con tiempo en el taller; ocupación de elevadores con espera de repuestos (un elevador ocupado por un auto que espera un repuesto no es ocupación productiva). Para un taller, la eficiencia global del equipo no aplica tal cual; su equivalente es la ocupación productiva del recurso que limita.
Ejercicio 4 · Para tu empresa
Identificá tu cuello de botella con los datos de carga y capacidad del libro del ERP. Durante dos semanas, registrá cada parada con su inicio, su fin y su causa, y la producción por turno. Calculá la eficiencia global con sus tres factores. La pérdida más grande es tu primera acción.
Errores comunes
- Veintidós indicadores: nadie sabe cuál importa.
- Eficiencia global en todas las máquinas: la de las máquinas con holgura no agrega producción.
- Productividad sola: se mejora produciendo lo que no hace falta.
- Paradas sin causa: la eficiencia global baja y nadie sabe por qué.
- Compararse con el 85 % de un libro: la referencia es el propio mes anterior.
- Dejar la seguridad para el final de la reunión: va primero, siempre.
Lo que hay que registrar
En el cuello: cada parada con inicio, fin y causa; la producción por turno y las piezas rechazadas con su motivo; la velocidad ideal por tipo de producto. En la planta: horas estándar producidas y horas pagadas, scrap por material y motivo, retrabajos con causa, accidentes y casi accidentes. En cada indicador: su ficha con fórmula, fuente, responsable, meta, rango y par.
| Indicador | Meta de Escobar | Par |
|---|---|---|
| Cumplimiento de fechas | 90 % | Horas extra |
| Productividad de horas | 78 % | Cumplimiento de fechas |
| Scrap de placa | 10 % o menos, la merma que usa el cotizador | Eficiencia global del cuello |
| Retrabajos | menos de 2 % de las órdenes | Eficiencia global del cuello |
| Eficiencia global de la enchapadora | 78 % | Scrap y retrabajos |
| Accidentes con días perdidos | cero | Ninguno: no se negocia |
Resumen en cinco líneas
- Seis indicadores alcanzan para la operación: cumplimiento, productividad, scrap, retrabajos, eficiencia global del cuello y accidentes, cada uno con su ficha y su par.
- La eficiencia global del equipo es disponibilidad por rendimiento por calidad, y se lee también en horas: cuántas de las planificadas fueron piezas buenas a velocidad ideal.
- Se mide en el cuello, porque la eficiencia de las máquinas con holgura no agrega producción y perseguirla llena el depósito.
- El registro de paradas con causa muestra las pérdidas que la creencia esconde; en Escobar, la espera de material pesaba más que las averías.
- La reunión semanal empieza por la seguridad y termina en acciones; el agente arma y explica, las personas deciden.
Preguntas de repaso
1. ¿Por qué Escobar mide la eficiencia global solo en la enchapadora? Porque es el cuello de botella: una hora ganada ahí es una hora de toda la planta; en las otras máquinas, con holgura, mejorar la eficiencia no agrega producción.
2. ¿Cuáles son los tres factores de la eficiencia global y qué pérdida mide cada uno? Disponibilidad (paradas), rendimiento (micro-paradas y marcha lenta) y calidad (rechazos y retrabajos).
3. ¿Qué mostró el registro de paradas con causa en Escobar? Que casi la mitad del tiempo parado era espera de material de la seccionadora, no averías, como todos creían.
4. ¿Por qué la productividad se lee junto con el cumplimiento de fechas? Porque se puede subir produciendo lotes largos de lo que no hace falta, mientras las fechas empeoran.
5. ¿Por qué no se usa el 85 % como meta de eficiencia global? Porque depende del proceso, de la mezcla de productos y de cómo se define el tiempo planificado; la referencia útil es el propio mes anterior.
Conceptos clave
- Cumplimiento de fechas: pedidos entregados en la fecha prometida sobre el total.
- Productividad de horas: horas estándar producidas sobre horas pagadas.
- Eficiencia global del equipo: disponibilidad por rendimiento por calidad.
- Disponibilidad: tiempo funcionando sobre tiempo planificado.
- Rendimiento: producción real sobre la posible a velocidad ideal.
- Calidad: piezas buenas sobre producidas.
- Registro de paradas: inicio, fin y causa de cada detención del cuello.
- Subordinar al cuello: hacer que el resto de la planta trabaje al ritmo del cuello de botella.
Referencias
- Nakajima, Seiichi. Introduction to TPM: Total Productive Maintenance. Productivity Press, 1988.
- Goldratt, Eliyahu M. y Cox, Jeff. The Goal: A Process of Ongoing Improvement. North River Press, 1984.
- Parmenter, David. Key Performance Indicators: Developing, Implementing, and Using Winning KPIs. Wiley, 2007.
- Hansen, Robert C. Overall Equipment Effectiveness: A Powerful Production/Maintenance Tool for Increased Profits. Industrial Press, 2001.
Lo que sigue
Con esto cierra la parte IV: órdenes de trabajo, capacidad, costo real y mejora, calidad, logística e indicadores. La parte V, dinero, empieza por el capítulo 20: facturación y fiscal integrados, de la entrega a la factura sin tipear. Si querés calcular la eficiencia global de tu cuello y encontrar tus paradas escondidas con alguien, Alex lo hace con vos.